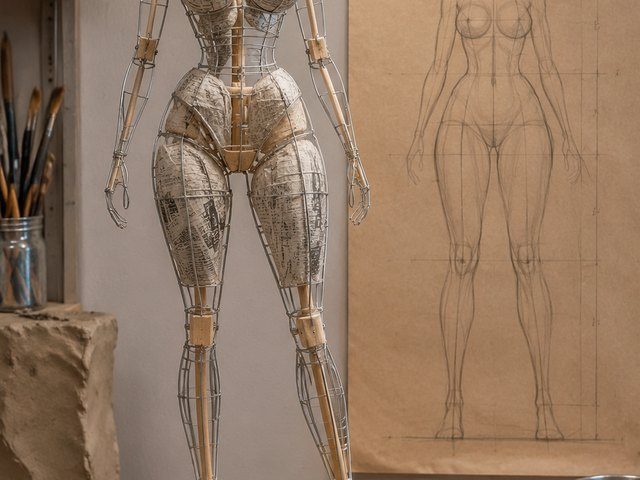
立意与骨架
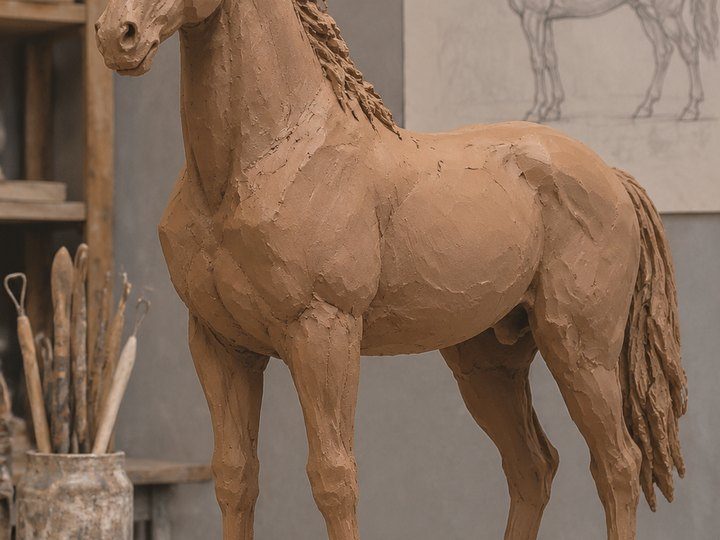
先定重心和最小支撑面,用木条、铝线搭出受力骨架。骨架露在泥外就是隐患,藏进去之前先想好它从哪里出来。
从一坨泥到一件能进窑的作品
造型不是把泥往上堆。骨架撑不撑得住、壁厚差有多大、掏空掏到位没有、干燥快不快,都会在进窑之前就写好结局。这个站按工艺技艺、流派名家、作品赏析、藏品养护与文化溯源拆开写,给动作,也给可以核对的判断标准。
从泥到窑:看完整路线
顺序比手法更容易被忽略:骨架没吃住力,上泥越多塌得越快;泥没掏空,进窑就会炸;坯没干透,升温再慢也会裂。每一道都在替下一道留余地。
先定重心和最小支撑面,用木条、铝线搭出受力骨架。骨架露在泥外就是隐患,藏进去之前先想好它从哪里出来。
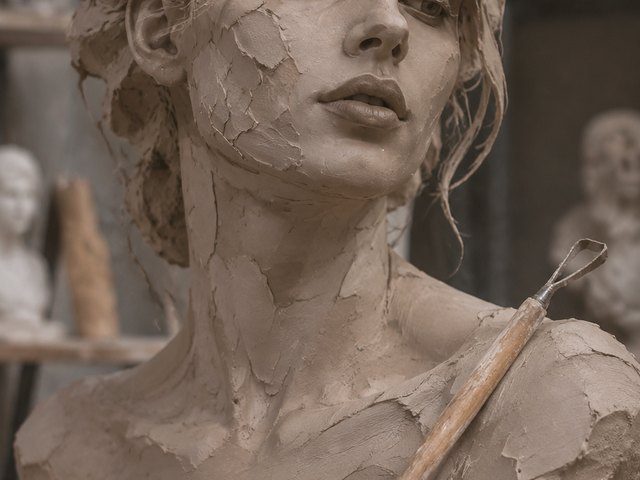
由大块到细节,先立体块再找转折。一次上泥不超过两三厘米,内外干燥不同步,表面看着没事,里面已经在拉裂。
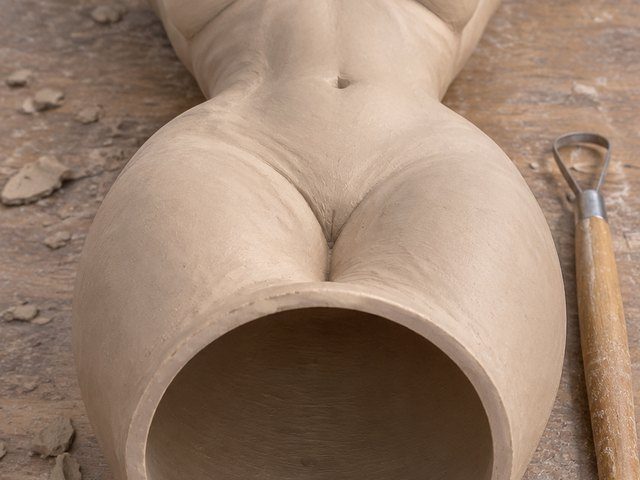
壁厚收到一点五到二点五厘米,留出均匀内腔。大件分件做,接合面打毛、涂泥浆再压合。
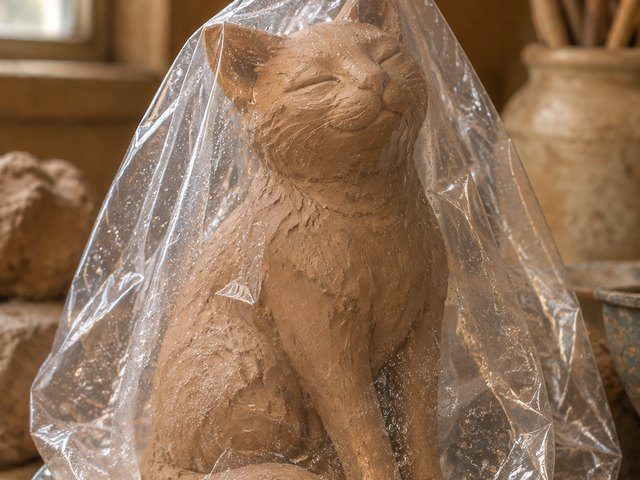
覆膜阴干五到十天,把厚薄差压到三分之一以内。摸上去发凉、贴脸不粘,才算干透。
八百摄氏度左右排胶定型,出窑后再打磨、补泥、修细节。素烧给的是搬运强度,不是最终颜色。
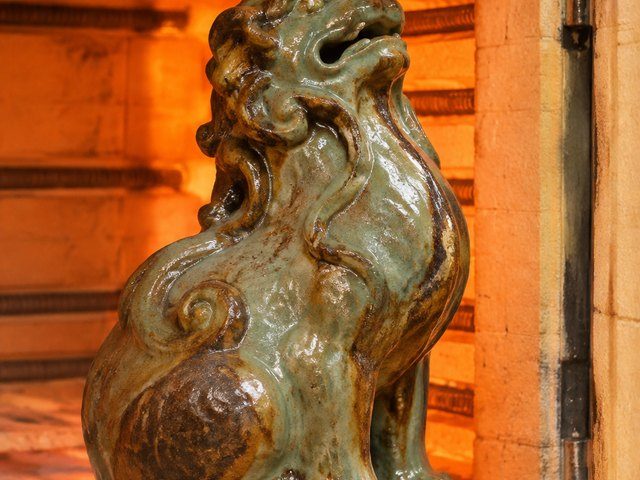
按泥料的适烧区间正烧,釉层厚度与升温曲线一起决定表面。薄釉显肌理,厚釉盖细节,先想清楚要哪一种。
共 52 个子方向、3417 篇条目。不必从头读到尾,先找你此刻卡住的那一步。
 01流派名家
石湾、唐三彩、梅森、韦奇伍德等流派特征,与历代匠人和当代名家。
法国塞夫勒瓷塑流派德国梅森瓷塑流派英国韦奇伍德陶艺流派645 篇
 02雕塑作品
传世瓷塑、造像、浮雕镂空与当代原创,按题材与工艺铺开的作品谱系。
古代传世瓷塑近现代陶塑当代原创雕塑508 篇
 03工艺技艺
泥料制备、塑形雕刻、修坯打磨、施釉上色与成品修复,一整条动作链。
原料泥料制备基础塑形技法坯体修坯打磨752 篇
 04美学赏析
肌理、釉色、形体与意境,读懂陶塑在材料与造型上的审美判断。
肌理质感表现釉色色彩美学作品意境禅意538 篇
 05藏品养护
清洁方法、陈列环境、防损防护与破损修复,让作品稳妥留存。
防损防护技巧日常清洁方法长期储存方式555 篇
 06文化溯源
窑口背景、非遗传承与东西方对比,梳理瓷塑的历史脉络与文化寓意。
瓷塑发展历史非遗技艺传承民俗文化载体419 篇
按收录时间取每个主类的最新条目,先从最近更新的读起。
地理分野与窑业版图的宏观格局 中国陶瓷版图的“南彩北骨”特征,源于不同地域在自然资源分布与气候条件上的显著差异。北方地区,以
流派名家 · 阅读全文 →
单色釉层的视觉纯粹性与极简美学 单色釉瓷器以其纯净无瑕的色泽和温润如玉的质感,成为现代简约风格中极具代表性的艺术载体。这种艺
雕塑作品 · 阅读全文 →窑烧艺术的材质特性与基础分类 窑烧艺术伴手礼的核心在于陶土与高温的物理化学反应,这种经过1200摄氏度以上高温烧结的材料,具
工艺技艺 · 阅读全文 →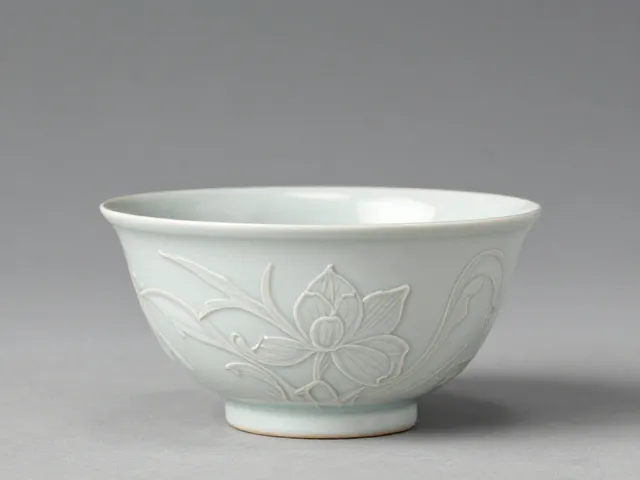
剔花工艺的核心逻辑与材料张力 剔花作为陶瓷装饰技艺中的独特分支,其核心在于“剔”与“留”的辩证关系。工匠在施釉之前,需在胎体
美学赏析 · 阅读全文 →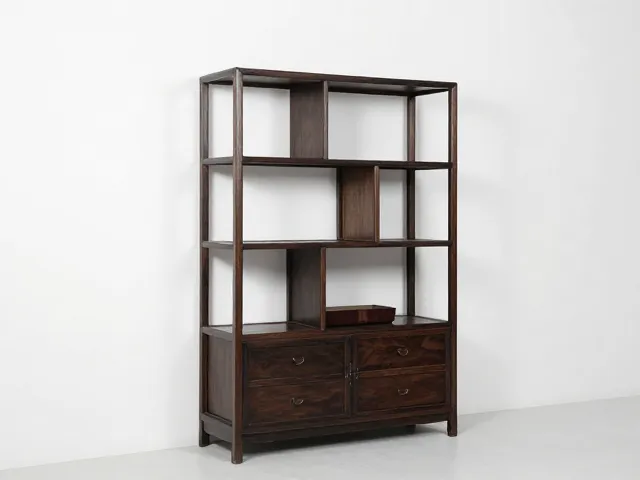
空间视觉焦点的构建逻辑 博古架在墙角端景中的应用,本质上是对非规则空间或视觉死角的重新定义。墙角通常因视线遮挡或动线阻隔而成
藏品养护 · 阅读全文 →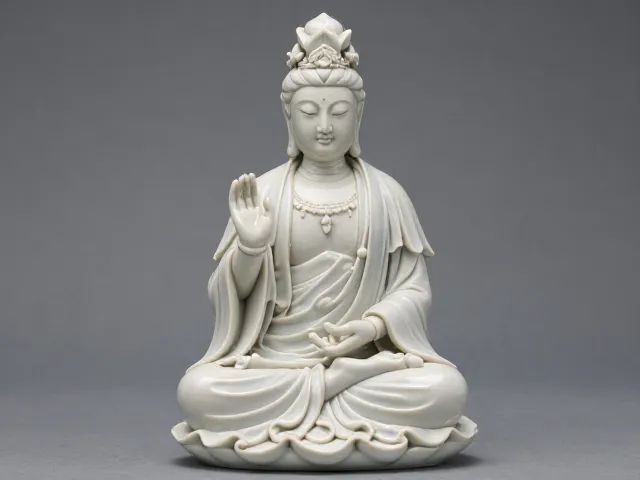
德化白瓷观音开片之谜 德化白瓷以其“象牙白”、“猪油白”的温润质感闻名于世,传统认知中,其釉面多追求如玉般纯净无瑕。然而,在
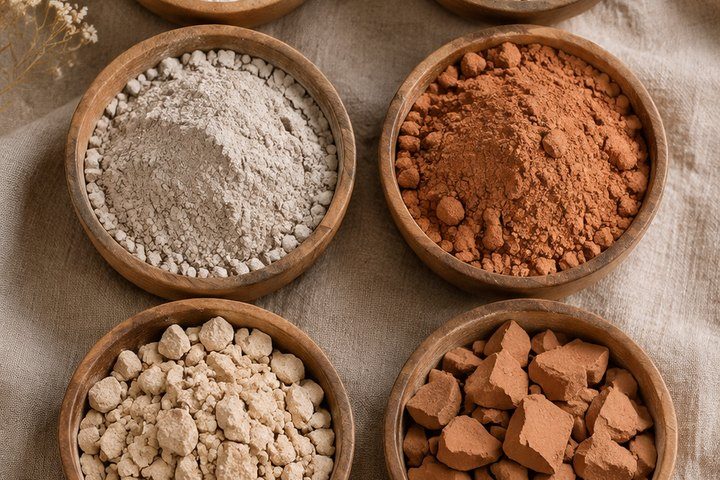
文化溯源 · 阅读全文 →目数是筛网孔数,数字越大颗粒越细、可塑性越高,收缩也越大。下表为工坊通行参考区间,落到具体品牌仍以供应商标注和自测收缩片为准。
| 泥料 | 常见目数 | 干燥收缩 | 适烧温度 | 适合题材 |
|---|---|---|---|---|
| 粗陶泥(含熟料) | 40–60 目 | 5–8% | 1180–1280℃ | 大件、户外陶塑 |
| 中温陶泥 | 60–80 目 | 8–10% | 1180–1220℃ | 中小件、人物与动物 |
| 炻器泥 | 80–100 目 | 9–12% | 1200–1280℃ | 薄壁、结构件 |
| 高温瓷泥 | 100–200 目 | 10–14% | 1250–1300℃ | 细腻面部、薄胎 |
| 纤维泥(掺纸浆) | 掺纸浆 | 6–9% | 1100–1200℃ | 补坯、异形接合 |
| 回收泥 | 视原泥 | 8–12% | 随原泥 | 需重新练泥再用 |
收缩率是干燥与烧成的合计经验值,不同批次会有偏差。做套件或按尺寸交付前,先烧一块收缩片,按实测比例放尺。各泥料的练泥与陈腐细节,见「原料泥料制备」方向。
工具不是越多越好。前三个月会反复用到的就是下面这几件,其余可以借、可以自制,也可以等到确实卡住了再买。
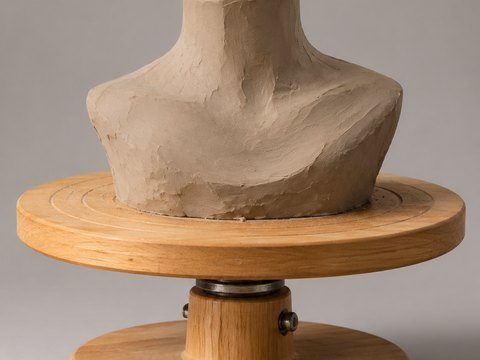
雕塑转台
上下两盘同心、转动顺滑比承重更重要。转起来不晃,才谈得上从各个角度找形。
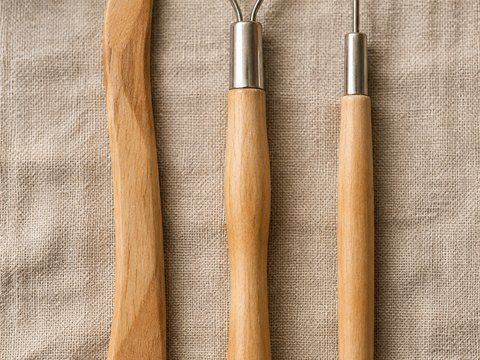
雕塑刀
木质刀压大面、金属环刀切转折、细针刀收线。三把就够,不必成套买。
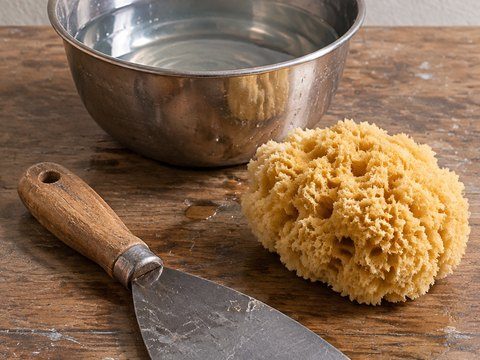
刮片与海绵
刮片找平面与转折,海绵控水分。表面收光靠这两件,不靠手指反复抹。
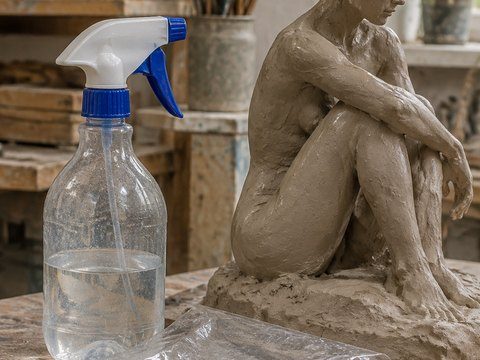
喷壶与塑料膜
泥塑最怕干得太快。喷壶补水、覆膜缓干,是控制开裂最便宜的办法。
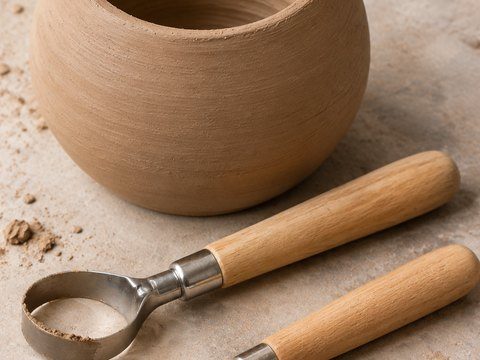
掏空工具
环刀、挖勺或自制的钢丝圈,刃口要薄。掏空效率决定你还有多少时间修内腔。
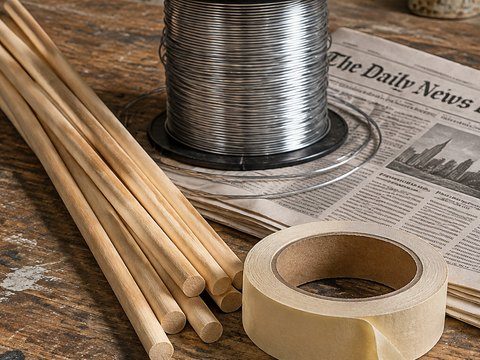
骨架材料
木条、铝线、报纸与胶带。骨架的强度按作品高度的三分之一往上估,宁粗勿细。