半干坯体物理特性与打磨时机把控
半干坯阶段是陶瓷成型与修整工艺中最为关键的转折点,此时坯体水分含量通常控制在10%至15%之间,内部结构虽已具备初步强度,但仍保留了一定的可塑性与吸水性。这一物理状态决定了打磨操作不能像干坯那样进行强力切削,而需要更精细的受力控制。若坯体过湿,打磨时极易因摩擦力导致坯体变形或表面塌陷;若过干,则坯体脆性增加,稍有不慎便会产生隐裂甚至崩角。因此,准确判断坯体的“软硬适度”状态,是进行后续造型修正的前提条件。
在实际操作环境中,工匠通常通过指尖轻触坯体表面来感知湿度,或通过观察坯体颜色由深转浅、声音由沉闷转为清脆来辅助判断。这个阶段的坯体表面存在一层因水分蒸发形成的微硬层,而内部依然保持着相对柔软的支撑力。针对这种内外差异,打磨工具的选择必须讲究,通常建议使用较软的橡胶刮板或细腻的砂纸,避免使用硬质金属工具直接刮擦,以防止破坏坯体表面的致密层,影响后续施釉后的光泽度与平整度。
曲面修整中的力学平衡与手法细节
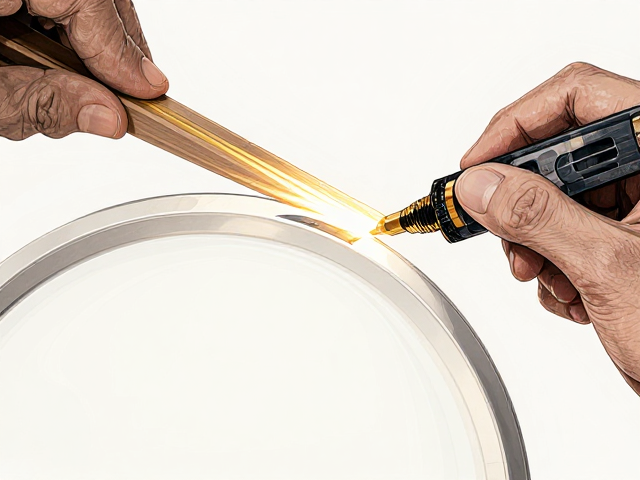
曲面修整的核心在于维持坯体各部位受力的一致性,特别是在处理碗、盘、瓶等具有连续曲率的器型时,手部动作需要严格遵循坯体的几何中心。操作时,拇指与食指形成的环状结构应稳固贴合坯体内部,其余手指作为辅助支撑,形成一个动态的平衡系统。当进行外壁打磨时,工具与坯体的接触点应保持在切线方向,通过手腕的细微转动来消除因手工旋坯或拉坯留下的接痕与波浪纹,而非通过施加垂直压力去“压平”表面。
对于内壁与底足的连接处等结构复杂区域,修正能力体现在对微小突起的精准去除。此时需采用“点触式”打磨法,即工具仅在需要修整的微小区域进行短促、轻力的接触,随后迅速移开,观察表面变化后再决定下一步动作。这种手法能有效避免大面积摩擦导致的坯体温度升高,进而引发局部水分快速流失造成的开裂风险。通过反复练习这种轻触与观察的节奏,能够逐步建立起对坯体厚薄变化的触觉记忆,从而在视觉上实现曲面的流畅过渡。
造型修正中的视觉误差校正
肉眼对曲面平整度的判断容易受到光线、视角以及个人经验的影响,因此建立客观的校正标准至关重要。在打磨过程中,应定期将坯体置于水平光源下,通过观察光线在曲面上的反射轨迹来判断平整度。如果反射光线呈现断续或扭曲,说明表面存在凹陷或凸起;如果光线平滑连续,则表明曲面修整较为理想。这种光学辅助方法能有效克服主观视觉误差,特别是在处理大平面或长曲面时,比单纯依靠手感更为精准。
此外,利用标准量具进行局部测量也是修正造型的重要手段。对于要求高精度的器型,可使用塞尺或卡尺定期测量壁厚均匀度,确保各部位厚度差异控制在允许范围内。通过数据反馈调整打磨力度和范围,能够及时发现因操作习惯导致的系统性偏差。例如,若发现底部普遍偏厚,则需在后续打磨中增加底部区域的去除量,同时相应减少颈部或肩部的处理,以维持整体造型的比例协调。这种基于测量数据的修正逻辑,有助于提升作品的标准化程度和一致性。
常见缺陷识别与预防性修复
在半干坯打磨过程中,表面起砂、划痕以及局部凹陷是较为常见的缺陷,其成因多与工具粗糙度、操作力度以及坯体干燥不均有关。表面起砂通常是因为打磨工具颗粒过粗或坯体表面粉尘未清理干净,导致硬质颗粒嵌入软坯中。预防此类问题需保持工作环境的清洁,并使用细目砂纸进行阶段的精修。对于已出现的轻微划痕,可通过增加打磨时间和使用更细的研磨介质进行覆盖修复,但需注意避免过度打磨导致坯体变薄。
局部凹陷多因坯体受力不均或干燥过程中水分迁移不均所致。在处理此类缺陷时,不可盲目对凹陷周围进行过度打磨,以免造成周边区域过薄而引发变形。正确的做法是使用软质刮板轻轻刮去凹陷周围较高的部分,使凹陷处相对凸显,然后再对整体进行均匀修整。若凹陷较深且位于非受力关键区,可考虑用同材质泥浆进行填补,待干燥至半干状态后再次打磨平整。这种基于缺陷成因的分析与应对,能有效降低废品率,提升造型修正的成功率。