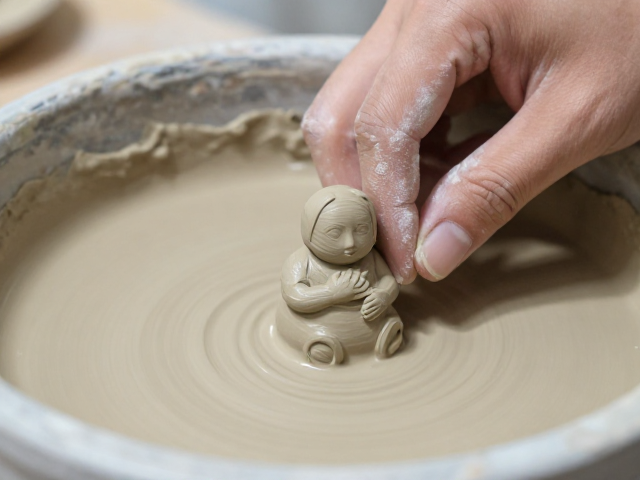
泥浆配比与注浆前的准备
注浆成型的核心在于泥浆的流动性与稳定性,这直接决定了陶坯的壁厚均匀度和脱模后的完整性。制作合格的注浆泥浆通常需要精确计算高岭土、长石、石英等原料的比例,并加入适量的碳酸钠或水玻璃作为解胶剂,以调节泥浆的触变性。对于新手而言,泥浆的细度至关重要,必须经过规定的筛网过滤,确保无杂质颗粒,否则极易堵塞模具气孔或导致坯体表面出现砂眼。
在正式注浆前,石膏模具的干燥程度和吸水性处理是关键步骤。新模具或经过清洗的模具需保持干燥且无异味,若模具表面过于潮湿,会显著降低吸浆速度,导致成型时间延长甚至坯体开裂。操作时,将调制好的泥浆缓缓倒入模具中,注意控制倒入的速度,避免产生气泡卷入泥浆内部。对于复杂造型的模具,可轻微晃动模具边缘,利用重力与流动性让泥浆充分填充每一个细微角落,随后静置等待水分被石膏吸收。
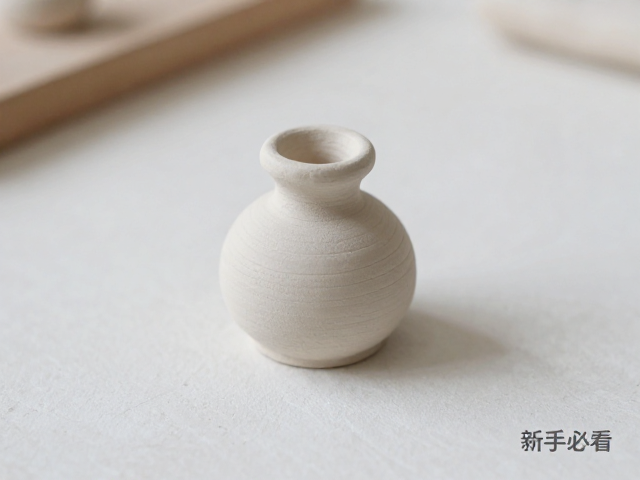
注浆时间与脱模控制
注浆时间的长短没有绝对标准,需根据泥浆的含水量、石膏模具的密度以及环境温湿度灵活调整。一般来说,注浆过程分为两个阶段:初期快速吸浆形成坯体,后期缓慢吸浆达到所需厚度。新手常犯的错误是注浆时间不足,导致坯体过薄易碎,或者注浆时间过长,造成坯体与模具粘连严重,脱模困难。观察泥浆液面的下降速度是判断时间的直观方法,当液面不再明显下降时,通常意味着吸浆过程已基本完成。
脱模环节需要极大的耐心与技巧,粗暴的操作极易导致坯体变形或破损。当坯体表面摸起来不再粘手,且颜色由深转浅,呈现出土白色时,即可准备脱模。对于简单直筒形模具,可轻轻敲击模具外壁,利用震动使坯体与模具分离;对于异形或镂空模具,则需使用橡胶刮板或专用脱模工具,从底部或边缘小心撬动,逐步分离。脱模后应立即用软布轻轻擦拭坯体表面残留的泥浆,防止干燥后形成难看的白斑,随后将坯体放置在阴凉通风处自然阴干。
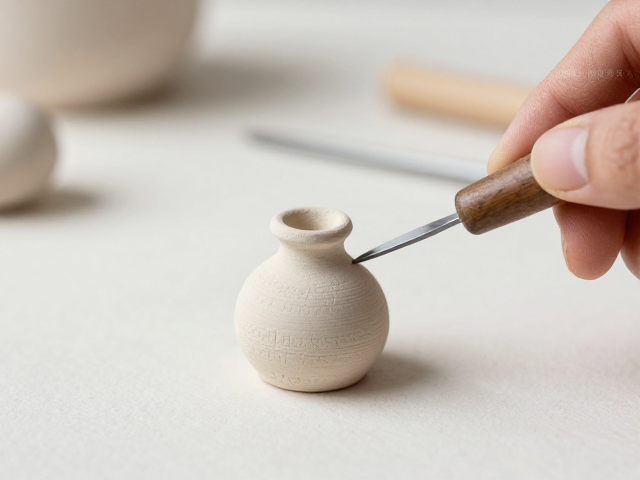
雕刻刀法与线条处理
修坯与雕刻是赋予陶塑灵魂的关键步骤,刀具的选择直接影响线条的流畅度与质感。常用的修坯刀多为钢制,刀头形状多样,包括平口、圆口、三角口等,分别适用于不同的雕刻需求。新手在接触雕刻前,需先熟悉刀具的握持方式,通常采用握笔式或握刀式,保持手腕灵活,利用指尖的力量控制刀锋的深浅与角度。雕刻前,需仔细检查坯体干燥程度,半干状态(皮革硬度)最适合进行精细雕刻,此时坯体既有足够的强度支撑刀法,又具备一定的可塑性,不易崩裂。
雕刻过程中,线条的起收笔需干净利落,避免拖泥带水造成的毛糙感。对于人物面部等细节部位,应先用钝头工具勾勒出基本轮廓,确定五官比例,确认无误后再用尖头刀进行精细刻画。雕刻顺序通常遵循从上到下、从整体到局部的原则,先处理大轮廓,再深入细节。在雕刻镂空或薄胎部位时,需特别注意刀具的角度,保持刀锋与坯体表面呈一定倾斜度,缓慢推进,避免垂直下刀导致坯体断裂。
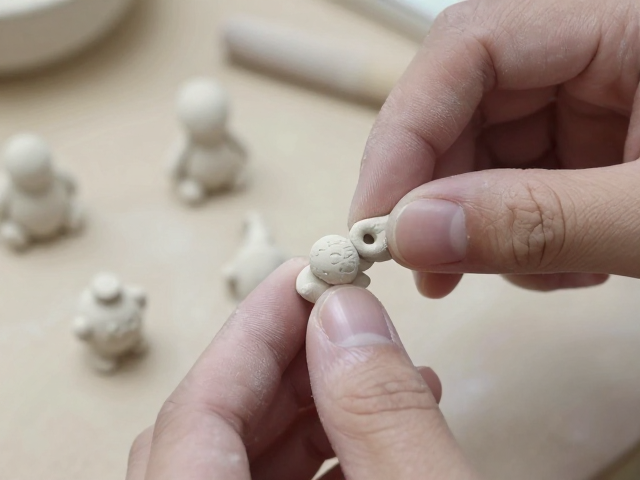
修坯细节与表面处理
修坯不仅是去除多余泥浆,更是调整坯体形态、增强结构强度的过程。在坯体干燥至半干状态时,使用修坯刀削去模具接缝处多余的泥料,使坯体边缘整齐光滑。对于需要增强稳固性的部位,如底座或连接处,可适当加厚并打磨圆润,避免尖锐棱角在后续烧制过程中因应力集中而开裂。修坯过程中需不断旋转坯体,保持视角的全面性,确保每一处细节都经过精心打磨,避免出现因视角盲区导致的粗糙面。
表面处理阶段,需使用海绵、湿布或细砂纸对坯体进行最终清理。对于雕刻产生的刀痕,若希望保留刀味,则只需轻轻扫除浮尘;若追求光滑质感,可用湿海绵蘸取少量泥浆,像抹腻子一样填补微小凹陷,再用干布轻轻擦拭,使表面呈现细腻的哑光效果。在处理复杂造型时,需注意不同部位干燥速度的差异,避免因局部干燥过快导致开裂。完成修坯后,坯体应置于无尘环境中自然干燥至完全脱水,方可进入后续的素烧工序,确保最终成品的质量与稳定性。