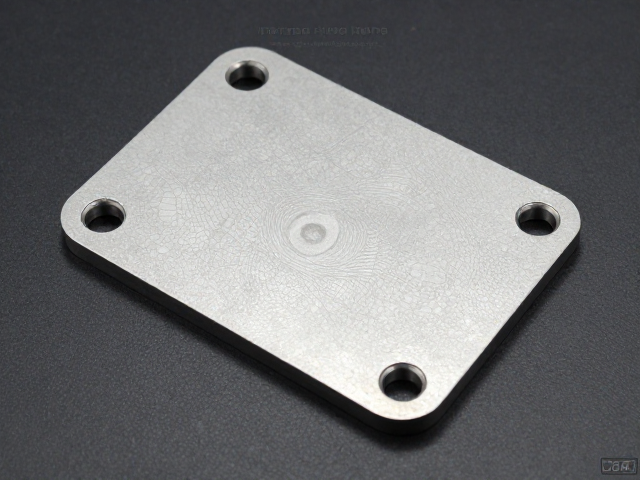
隔离摩擦在异形件表面处理中的核心作用
异形件在经历剥彩、电镀或阳极氧化等表面处理后,若不同区域需要保留不同的色泽或材质状态,隔离摩擦工艺便成为关键环节。该工艺利用高耐磨材料形成的隔离层,精确阻挡化学试剂或电流对不需要处理的区域产生作用。在实际操作中,隔离材料需具备优异的耐酸碱性和附着力,确保在后续复杂的化学环境中保持稳定,从而实现不同金属或涂层之间的清晰界限。
摩擦隔离的具体实施依赖于对接触面物理特性的精准控制。通过特定的摩擦介质与工件表面形成微观或宏观的隔离带,能够有效防止电解液渗透或化学药水扩散。这种物理屏障不仅解决了复杂几何形状下的遮蔽难题,还大幅提升了良品率。对于结构复杂、曲面多、孔洞多的异形件,传统的胶带或塑料遮蔽方式难以贴合,而基于摩擦原理形成的隔离层能更好地适应曲面变化,减少因遮蔽不严导致的过腐蚀或漏镀现象。
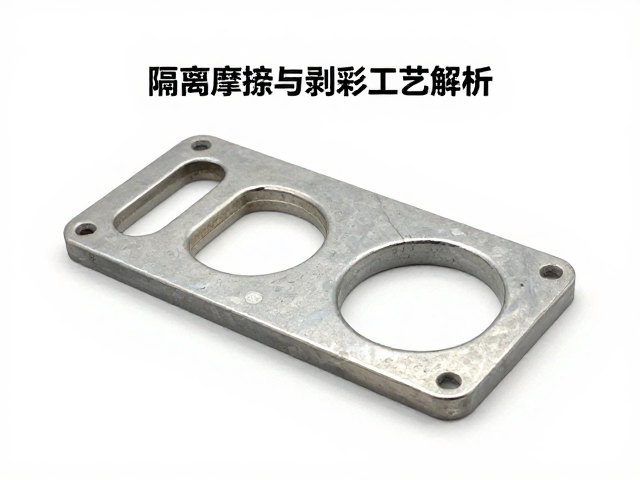
剥彩工艺的技术原理与执行标准
剥彩工艺本质上是通过化学或电化学手段去除金属表面特定颜色的氧化膜或涂层,以露出底层金属本色或预备后续处理的状态。这一过程对溶液浓度、温度及反应时间有着严苛的控制要求。常用的剥彩剂多由酸性或碱性有机溶剂复合而成,其核心在于选择性溶解,即只破坏目标色层而不损伤基体金属。对于铝合金、不锈钢或铜合金等不同基材,需配置专用配方,以确保剥离面的平整度与光泽度,避免出现麻点、发雾或底色不均等缺陷。
在执行剥彩过程中,反应动力学决定了最终表面的质量。搅拌速度、浸渍方式以及工件的摆放角度会直接影响试剂与工件表面的接触效率。工业实践中,常采用超声波辅助或喷淋式反应槽来增强传质效果,使剥彩更加均匀。对于大面积或平面类异形件,均匀性是首要考量;而对于细小孔洞或内腔结构,则需利用渗透性更强的试剂或延长反应时间。严格控制反应终点,避免过度剥彩导致基体金属受损或表面粗糙,是保障后续工艺衔接顺畅的前提。
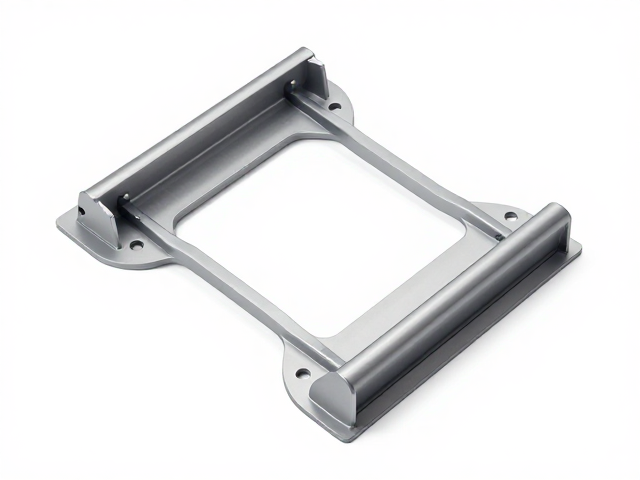
异形件定制支撑方案的设计逻辑
异形件因形状不规则,在悬挂、固定或加工过程中极易产生应力集中或接触污染,因此定制支撑方案成为生产中的必要环节。支撑结构的设计需严格遵循“点接触最小化”与“受力均匀化”原则。通过CAD建模分析工件的重心与受力点,设计师可使用高绝缘、耐腐蚀的材料(如特制塑料、硅胶或经特殊处理的金属)制作个性化夹具。这些夹具需在保证稳固性的同时,最大限度地减少与工件有效表面的接触面积,从而降低压痕或遮蔽效应带来的质量风险。
支撑方案的定制还需考虑工艺流线的连贯性。在剥彩或隔离摩擦过程中,工件可能经历多次翻转、清洗或反应步骤,支撑结构必须具备快速拆装、耐化学腐蚀且不易脱落的特性。对于微型或精密异形件,常采用真空吸附或弹性卡扣式支撑,以应对微小形变带来的定位误差。此外,支撑件与工件的接触点需定期维护或更换,防止因支撑件老化、污染导致的交叉污染,确保每一批次异形件在处理过程中保持一致的微观环境。
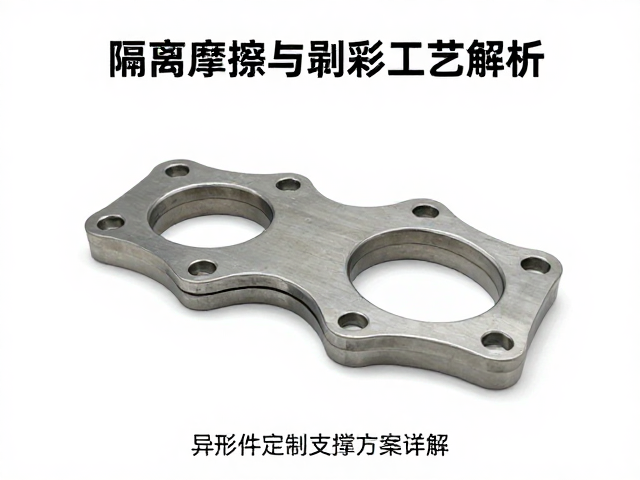
工艺参数对最终成品质量的影响机制
隔离摩擦的厚度、剥彩的深度以及支撑点的布局,三者共同决定了异形件最终的表面完整性与功能性表现。隔离层的厚度需经过实验验证,过薄可能导致试剂渗透,过厚则可能在后续工序中产生剥离或影响尺寸精度。剥彩工艺中,反应时间的微小波动可能导致色差或表面光泽度的显著差异,因此需建立严密的参数监控体系,实时监测溶液活性与反应进程。支撑方案的稳定性直接影响工件在反应槽中的姿态,姿态偏差会导致局部试剂堆积或排液不畅,进而形成流痕或色差带。
数据监测与过程控制是提升异形件一致性的关键手段。通过引入在线监测传感器,可实时获取反应槽内的pH值、温度及搅拌功率等关键参数,并结合视觉检测系统观察工件表面变化。对于高精度要求的异形件,可采用首件全检与过程抽检相结合的方式,验证支撑方案与工艺参数的匹配度。通过长期数据积累,建立不同材质、不同几何特征异形件的工艺数据库,从而快速匹配最优的隔离摩擦参数、剥彩配方及支撑结构,实现从经验驱动向数据驱动的生产模式转变,确保持续稳定的高品质输出。