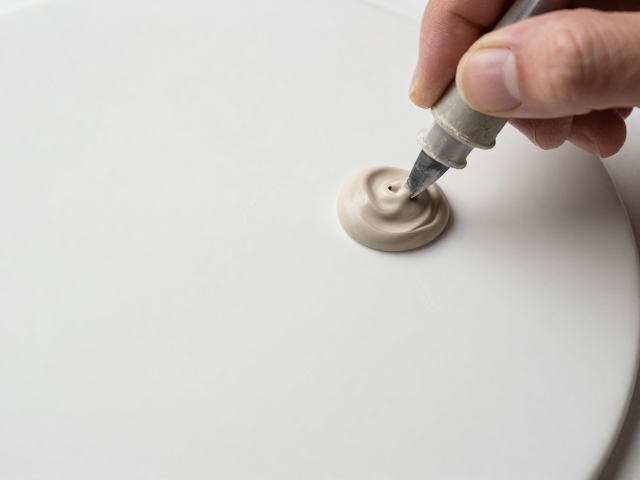
釉面缺陷的精准识别与预处理逻辑
在陶瓷生产的出厂质检环节,釉面瑕疵往往是决定产品合格率的关键变量。常见的缺陷类型主要包括缩釉、针孔、黑点以及轻微的釉面剥落,这些问题若未在早期被正确识别,后续修补不仅效率低下,极易因处理不当导致修补区域与原始釉面产生明显的色差或质感差异。操作人员需建立严密的视觉筛查机制,在强光下逐片检查,区分表面污染与实质性釉层缺失,这一步骤直接决定了后续修补材料的选型与工艺路径。
预处理是确保修补泥附着牢固的核心环节,任何疏忽都可能导致修补处日后脱落或变色。使用无水乙醇或专用清洁剂彻底清除缺陷区域的油污、灰尘及松散颗粒,随后利用细砂纸或超声波清洗设备对修补点位进行微糙化处理,以增加接触面的附着力。处理过程中需严格控制力度,避免对周围完好釉面造成二次划伤,清洁完毕后需确保修补区域完全干燥且无残留溶剂,为后续材料填充提供纯净、稳定的基底环境。
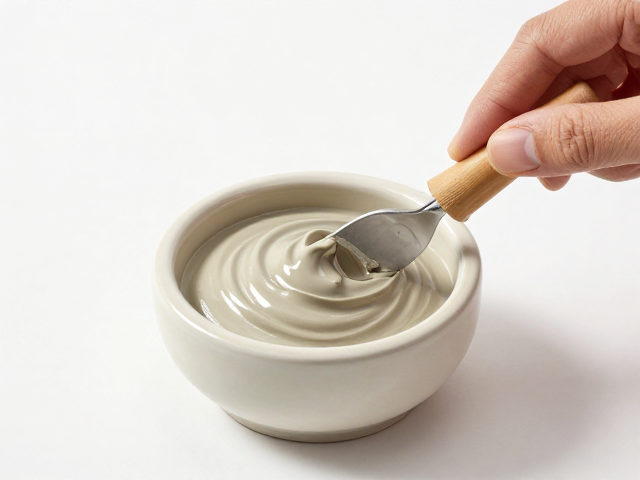
陶瓷修补泥的选型原则与调配规范
面对不同类型的釉面缺陷,修补泥的理化性质必须与原始陶瓷基材高度匹配。对于高温烧制后的致密釉面,应选用耐高温、硬度高且收缩率低的专用陶瓷修补剂,而非普通室温固化胶。在实际作业中,需严格遵循产品说明书中的比例要求进行双组分混合,使用精密搅拌棒确保颜色基料与固化剂充分融合,避免出现色差不均或固化不完全的现象。调配过程中产生的气泡需通过静置消泡或真空脱泡处理,确保填充材料内部结构致密,无空洞隐患。
色彩还原是修补工作中最具技术含量的环节,单纯依赖调色卡难以应对千变万化的釉面色泽。技术人员需通过微量添加色浆进行试色,将调配好的修补泥涂抹在废弃的同批次瓷片上,经过自然固化或模拟烘烤后,观察其光泽度与色差变化。这一“试错-修正”的过程需要极高的耐心与经验积累,只有当修补泥在视觉上与周围釉面达到近乎无色的融合状态,方可判定调配成功。严禁在未经验证的色差情况下直接应用于良品,以免造成批量性质量事故。
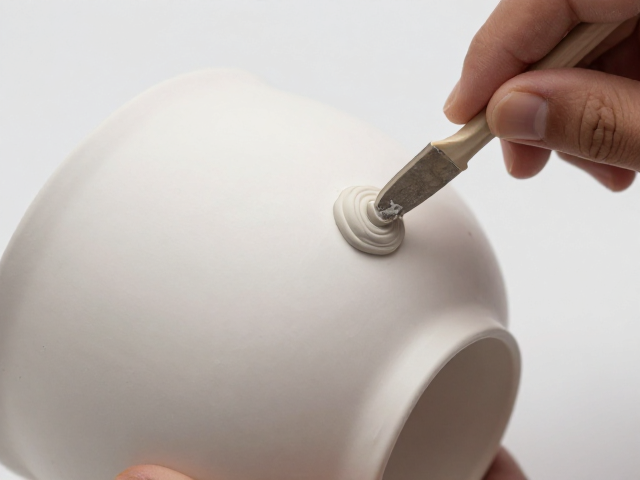
标准化施涂与后处理工艺
施涂过程中的手法直接决定了修补区域的平整度与最终外观。使用专用刮刀或微型注射器将修补泥精准填入缺陷处,操作时需略微过量填充,以补偿材料固化过程中的体积收缩。利用刮刀轻轻刮除表面多余材料,使修补区域略高于原始釉面约0.1-0.2毫米,预留打磨空间。对于针孔或微小气孔,可采用点涂方式,确保材料充分渗透至缺陷深处,避免形成空鼓结构。整个施涂过程需保持环境无尘,防止杂质嵌入未固化的修补层中。
固化后的打磨与抛光是提升修补区域美观度的一步,需选用不同目数的砂纸由粗到细逐级打磨。初期使用较粗砂纸去除凸起部分,直至修补区域与周围釉面平齐,随后更换高目数砂纸进行精细打磨,消除划痕。使用抛光膏配合软布进行局部抛光,恢复釉面的光泽度与光滑感。打磨过程中需不断喷水冷却,防止高温损伤修补层或周围釉面。完成抛光后,需再次清洁表面,检查修补区域是否存在色差、凹陷或光泽不均,确认无误后方可进入包装工序。