模塑结合技法的核心逻辑与材料特性
模塑结合技法在陶瓷艺术创作中,表现为对可塑性材料在不同物理状态(湿泥、皮革硬、干坯)的精准把控,以及模具辅助成型与手工雕塑技法的有机统一。这种技法并非简单的模具复制,而是利用模具解决复杂几何结构或批量一致性问题,同时通过手工修饰保留作品的灵性与唯一性。陶泥坯体作为载体,其收缩率、含水率及颗粒细腻度直接决定了最终成型的稳定性。艺术家需在泥料准备阶段,通过陈腐、练泥等工序,消除内部气泡与应力,确保坯体在后续雕刻与组装过程中不易开裂或变形。
该技法的核心在于“合”与“塑”的辩证关系。模具提供了结构的骨架与基础形态,而手工雕塑则注入情感与细节。在实际操作中,泥料通常分为注浆泥、挤压泥和手工揉泥三种主要形态,分别对应不同的模塑场景。注浆适用于中空或薄壁结构,利用石膏模具的吸水性使泥浆在模壁形成预定厚度的坯体;挤压成型多用于管状或异形长条结构;而手工揉泥则直接服务于块面塑造与细节雕刻。理解不同泥料的流变性与收缩特性,是实现模塑无缝衔接的前提。
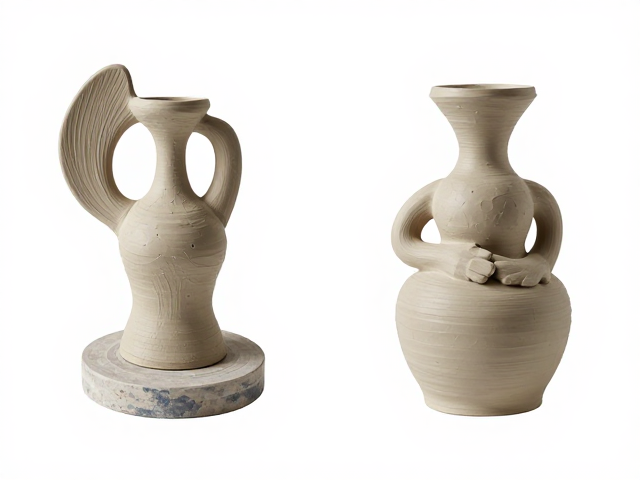
模具制作与坯体预处理的关键技术
模具的选择与制作是模塑结合的第一道门槛,常见材质涵盖石膏、硅胶及树脂。石膏模具吸水性强,透气性好,适合传统注浆与印坯工艺,但其耐用性有限,易因反复吸水而粉化;硅胶模具弹性优异,能完美复刻复杂纹理与倒角结构,适用于脱模困难或表面细节丰富的作品,但成本较高且对脱模剂要求严格。在制作模具前,原型雕塑需经过严密的防水处理,通常使用脱模剂均匀涂抹,以防止泥料粘连。模具的分片方式需根据作品结构特征设计,确保分模线隐蔽且不影响最终视觉效果,通常将分模线设置在视觉盲区或结构转折处。
坯体预处理阶段,泥料的含水率控制至关重要。对于注浆成型,泥浆需经过筛网过滤以去除杂质,并通过比重计测量其密度,通常控制在1.6-1.7g/cm³之间,以保证坯体厚度均匀。对于印坯或贴片成型,泥片需保持均匀的“皮革硬度”,即触感微凉、按压有弹性但不下陷,此时进行切割、拼接最为理想。若泥料过湿,坯体易坍塌;过干则易开裂。预处理还包括对坯体接口的处理,需使用泥浆(Slip)作为粘合剂,泥浆的颗粒度需与坯体泥料一致,并刮去接口处多余泥料,确保结合面紧密贴合,避免后期烧制时出现分层或空洞。
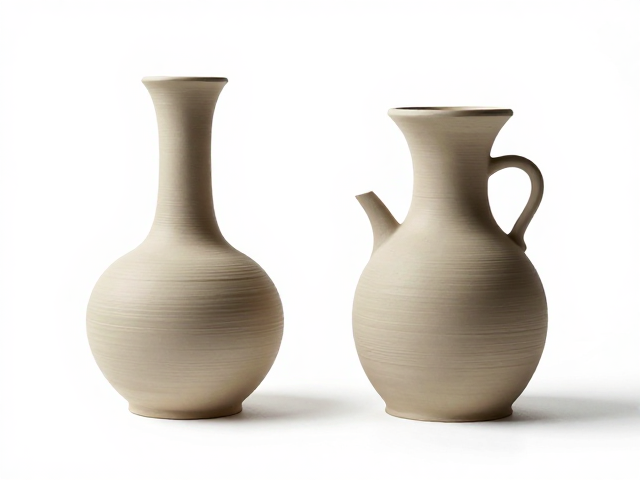
手工雕塑与模塑结构的融合技巧
当坯体通过模具定型后,手工雕塑介入的关键在于对模具痕迹的消除与形态的再创造。模具成型往往带有机械感,艺术家需使用修坯刀、刮片等工具,对坯体表面进行打磨与修饰,消除模具拼接缝、注浆口等瑕疵。在融合过程中,可采用“加法”与“减法”并用的策略:加法表现为在模塑基础上叠加泥片、泥条,增加体积感与动态张力;减法则表现为雕刻、镂空、刻划,通过去除多余泥料,展现内部结构或表面肌理。这种融合要求艺术家对泥料的支撑力有敏锐判断,过薄的部位需及时加固,避免自重导致坍塌。
结构连接的稳定性是模塑结合的技术难点。不同部位、不同厚度的泥片拼接时,若含水率不一致,干燥过程中收缩率差异会导致开裂。因此,需确保所有拼接部件处于相同的干湿状态。对于大型或复杂结构,常采用内部骨架支撑法,使用铁丝、铝管或木棍作为内部支撑,铁丝需缠绕泥料或使用泥浆包裹,防止金属氧化锈蚀导致坯体变色或结构松动。连接处需进行“抹角”处理,即用工具将直角过渡为圆角,减少应力集中,提升作品整体的流畅性与视觉连贯性。
干燥控制与烧制过程中的应力管理
干燥是模塑结合作品最易出现缺陷的环节,不均匀干燥会导致开裂、变形或釉面瑕疵。自然干燥需避免阳光直射、风吹或高温环境,通常将作品置于阴凉通风处,并使用塑料薄膜覆盖未干燥部位,减缓水分蒸发速度,确保内外干燥速率一致。对于大型或厚壁作品,需定期翻转,检查干燥均匀度。在干燥过程中,泥料体积会显著收缩,通常收缩率为5%-12%,具体数值取决于泥料配方。艺术家需预留收缩余量,或在干燥后期进行修坯,以校正因收缩产生的尺寸偏差。
烧制过程涉及物理变化与化学变化,坯体在高温下发生脱水、分解、玻化等反应,体积进一步收缩并致密化。模塑结合作品因结构复杂、厚薄不均,极易因受热不均产生应力集中,导致开裂或坍塌。因此,烧制时需严格控制升温曲线,特别是在300-600℃的氧化阶段,需缓慢升温,排出残余水分及有机质,避免坯体爆裂。对于大型作品,可采用分段烧制或多次素烧,逐步降低坯体含水率,增强强度。釉烧阶段需根据釉料特性选择合适的温度区间,确保釉面熔融均匀,同时避免坯体在高温下软化变形。