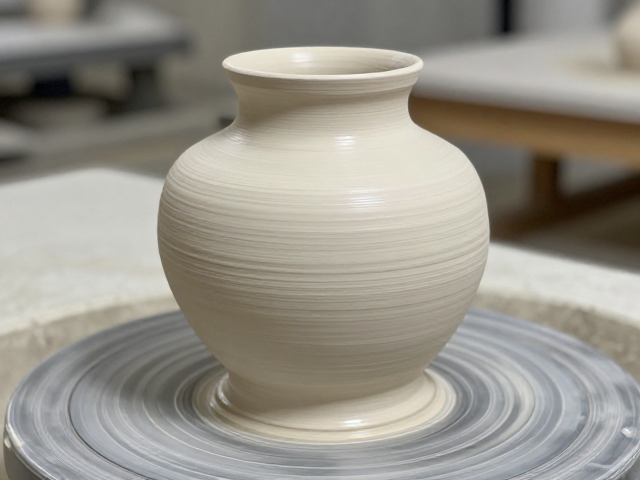
素烧阶段的物理定型与微观结构演变
素烧作为陶瓷制作中至关重要的中间工序,其核心目的在于通过低温焙烧使坯体获得初步的机械强度,从而为后续复杂的施釉和精细修整提供稳固的支撑骨架。在这一阶段,陶瓷原料中的水分被彻底排出,有机杂质开始氧化分解,黏土矿物发生初步的脱水反应,使得原本依靠水分润滑可塑性极强的泥料,转变为具有一定刚性且不易变形的多孔体结构。这种物理性质的转变,直接决定了器物能否在后续搬运、修坯以及高温烧制过程中保持原有的形体比例,避免因受力不均导致的坍塌或扭曲。
从材料科学的角度来看,素烧过程中的温度控制直接影响着陶瓷骨架的致密程度与抗压能力。通常素烧温度控制在800至950摄氏度之间,这一温度区间足以让坯体产生一定的烧结效应,形成微弱的颗粒间结合力,但尚未达到完全玻璃相生成的阶段。这种介于松散与致密之间的状态,使得坯体保留了较高的吸水率,既保证了后续施釉时的附着力,又提供了足够的摩擦力以应对修坯刀具的切削。若温度过低,坯体过于松散,修坯时极易产生崩口或碎裂;若温度过高,坯体过度收缩且孔隙封闭,不仅会影响釉料的吸附,还可能在高温烧制时因气体排出不畅导致炸裂,破坏整体造型的完整性。
基于形体比例的泥料处理与成型策略
在素烧之前,泥料的制备与成型技巧是确保最终器物比例协调的基础。高比例的造型艺术往往要求坯体在干燥和素烧过程中保持极佳的线性收缩一致性,因此泥料的揉泥过程必须均匀彻底,以消除内部气泡和应力集中点。对于大件或薄胎器物,采用分段制作后接合的方式更为常见,此时接合面的处理尤为关键,需使用浓稠的泥浆(釉浆)进行粘接,并确保接合面平整无多余泥屑,以防止素烧时因应力不均导致接合处开裂或变形。泥料的含水量也需要精确控制,过湿会导致干燥收缩率过大,过干则难以进行精细的修形,通常建议将坯体含水率控制在特定范围,以便在素烧前进行的精修。
形体比例的塑造不仅依赖于手工技艺,更依赖于对材料收缩率的精准计算。不同产地、不同配方的黏土,其干燥收缩率和烧成收缩率存在显著差异,经验丰富的制陶者会根据泥料特性,在制作阶段预留出精确的收缩余量。例如,某些高岭土含量高的泥料,其线性收缩率可能达到6%至8%,这意味着在制作花瓶或器皿时,所有尺寸都必须按比例放大。通过反复的试片烧制,记录实际收缩数据,从而调整成型时的几何尺寸,确保经过素烧和最终高温烧制后,器物的口沿、腹部、底足等关键部位严格遵循设计的比例关系。这种基于数据反馈的成型技巧,是避免成品出现口大底小或重心不稳等结构缺陷的关键。
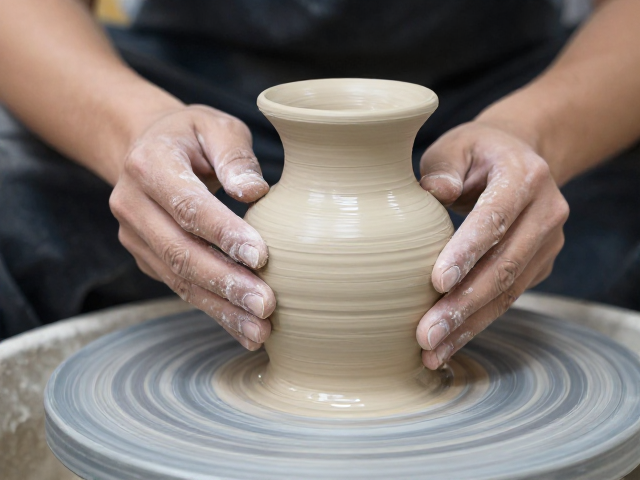
素烧后的修坯与骨架强化技巧
素烧完成后的坯体表面通常较为粗糙且吸水性极强,这为修坯提供了独特的优势。在素烧后,工匠可以使用细砂纸或刮刀对坯体表面进行精细打磨,去除素烧过程中因气体排出形成的微小气孔和不平整处。这一过程不仅是表面的美化,更是对陶瓷骨架的强化。通过打磨,坯体表面的致密度略有增加,减少了施釉时的渗釉现象,使得釉层分布更加均匀,从而在视觉上增强器物的形体轮廓感。对于薄胎器物,修坯时需特别注意厚薄过渡的自然流畅,过薄的部位在素烧后已具备一定强度,修坯时需轻柔均匀受力,避免局部应力集中导致隐性裂纹的产生。
此外,素烧后的坯体结构较为脆弱,在进行镶嵌、贴花或复杂装饰时,需要特别注意支撑结构的稳定性。如果器物需要叠加或组合成型,素烧件的接触面应经过精细打磨,确保接触紧密,必要时可使用少量粘合剂辅助固定,以防止在后续高温烧制过程中因重力或热应力导致位移或错位。这种对骨架支撑的精细化处理,使得复杂造型的陶瓷作品能够在高温下保持结构的完整与稳定。修坯后的坯体应置于干燥、无尘的环境中自然阴干,避免阳光直射或快速干燥导致的水分梯度变化,从而引发新的应力裂纹,确保每一处形体比例都完美呈现。