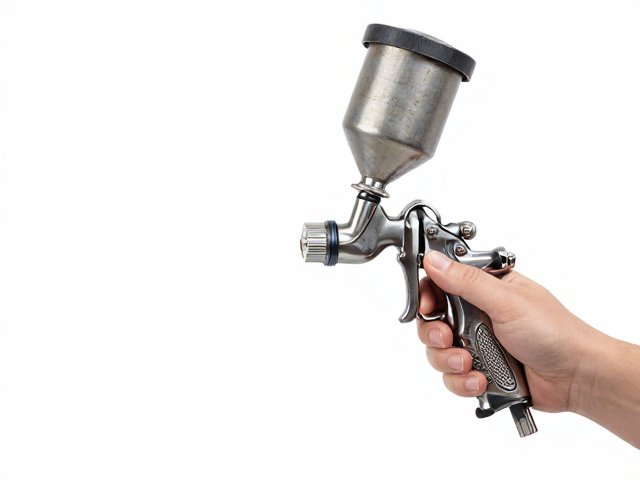
喷釉枪的核心参数与选型逻辑
喷釉枪的选择并非单纯看外观或价格,核心在于气量控制精度与雾化效果的稳定性。工业实践中,口径大小直接决定了釉料的流量上限,通常0.3mm至0.6mm的口径适用于大多数陶瓷薄板或日用瓷的施釉需求。过大的口径容易导致釉层过厚,引发流挂或开裂;过小的口径则可能因釉料颗粒堵塞喷嘴,造成雾化不均。此外,喷枪的气压调节范围需与实际生产环境匹配,常规陶瓷施釉作业中,工作压力多维持在0.15MPa至0.35MPa之间,这一区间能平衡雾化细腻度与附着力。
雾化扇面的宽度与形状也是关键考量因素。扇面宽度需根据坯体尺寸进行匹配,过宽的扇面会导致边缘釉层堆积,过窄则增加喷涂遍数,影响生产效率。优质的喷枪通常配备可调式扇面控制阀,允许操作人员在一定范围内调整雾化形状,以适应异形坯体或平面坯体的施釉需求。这种灵活性能够有效减少釉料浪费,提升成品率。
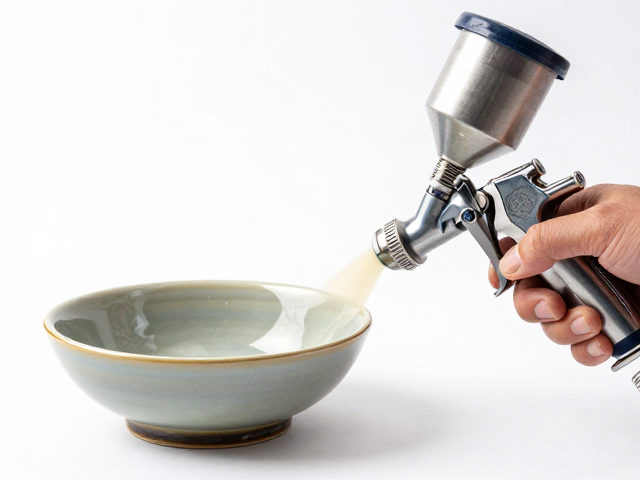
釉料特性对喷釉工艺的影响
釉料的粘度与颗粒细度会显著改变喷釉枪的工作状态。不同配方釉料的触变性差异较大,高粘度釉料需要更大的进气压力才能形成均匀雾滴,而低粘度釉料则更容易产生飞溅。在实际操作中,需通过罗维巴氏粘度计定期检测釉浆粘度,一般控制在30-60秒(用指定粘度杯测量)较为适宜。若釉料颗粒过粗,超过喷枪喷嘴允许的最大粒径,极易造成堵塞,因此釉料过滤网目数需与喷枪结构相匹配,通常建议使用80-120目过滤网。
釉料的固含量直接影响喷涂效率与干燥速度。固含量过高会导致釉层干燥缓慢,增加流挂风险;固含量过低则需多次喷涂,降低生产效率。在选定喷枪后,需根据釉料特性调整喷涂距离,一般建议喷枪与坯体表面保持15-30厘米的距离。距离过近,釉雾未充分雾化即接触坯体,易形成流挂;距离过远,釉雾在空气中散失过多,导致釉层不均且增加环境污染。
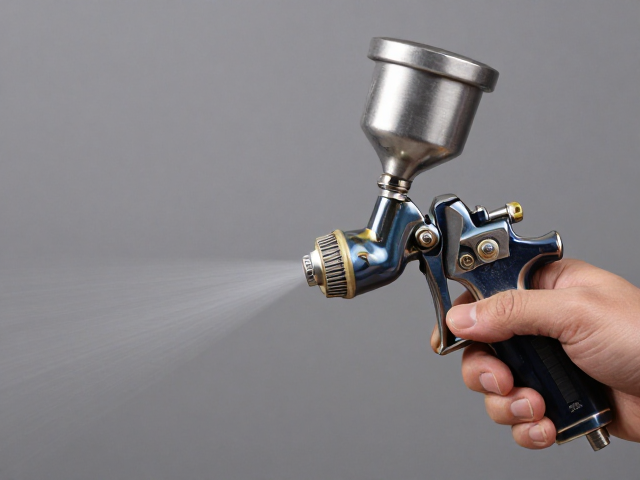
喷釉操作技巧与均匀度控制
喷涂时的移动速度与轨迹一致性是保证釉层均匀的关键。操作时需保持喷枪与坯体表面平行,以恒定速度移动,避免忽快忽慢导致局部釉层过厚或过薄。对于平面坯体,建议采用重叠喷涂法,每次喷涂轨迹重叠1/3至1/2,以确保无遗漏且厚度一致。对于立体或异形坯体,需调整喷枪角度,使雾化扇面始终垂直于坯体表面,避免因角度偏差造成边缘釉层堆积。
喷枪的角度与距离会直接影响釉层的附着力与外观。喷枪与坯体表面夹角过大,雾化效果会明显下降,釉层容易出现条纹状缺陷。在喷涂过程中,需密切观察釉面状态,若发现流挂预兆,应立即减小喷枪与坯体的距离或加快移动速度。对于多孔性坯体,可适当增加喷涂遍数,每遍厚度控制在0.1-0.2毫米,避免单次喷涂过厚导致开裂。
常见缺陷的排查与解决
流挂是喷釉过程中最常见的缺陷,通常由釉层过厚、粘度过低或喷涂距离过近引起。解决流挂问题需从调整釉料粘度入手,适当增加釉浆浓度,同时优化喷涂参数,如提高喷涂距离、加快移动速度。若流挂发生在坯体棱角处,需特别注意喷涂角度,避免釉料在棱角处过度堆积。
针孔与气泡问题多与釉料排气不畅或喷涂过厚有关。喷涂前需对釉浆进行充分搅拌与静置消泡,确保釉料中无大气泡。喷涂时可采用薄喷多遍的方式,每遍喷涂后静置片刻,让釉层中的水分和气体逸出,减少针孔产生。若针孔问题严重,需检查喷枪气压是否过高,过高的气压会将空气卷入釉料中,形成气泡缺陷。