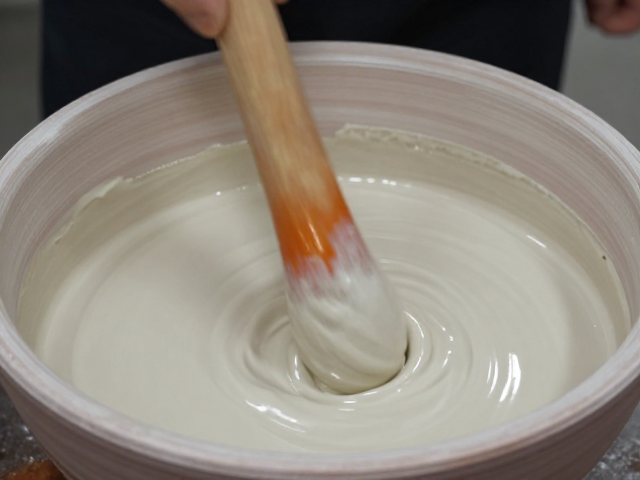
釉料基础配比与研磨细度
釉水的质量直接取决于原料的纯度和颗粒的分布状态,二氧化硅、氧化铝和助熔剂的比例决定了釉层的熔融温度区间及最终光泽。工业级长石、高岭土和石英砂需经过严格的除铁处理,以确保烧成后釉面洁白无杂质。研磨环节至关重要,通常要求釉料细度控制在200-300目筛余量在0.1%-0.5%之间,过粗的颗粒会导致釉面出现砂眼或橘皮现象,而过细则可能引起釉层流动不均或开裂。
配釉过程中,水玻璃或碳酸钠作为悬浮剂,其添加量需精确计算,以维持釉浆在施釉过程中的稳定性。釉浆的比重通常控制在1.45-1.55 g/cm³之间,这一数值需根据坯体的吸水率和施釉方式(浸釉、喷釉或淋釉)进行微调。若比重过低,釉层太薄易露胎;比重过高,则易造成流釉或积釉,影响成品率。搅拌时间需足够长,确保各组分充分融合,静置陈腐24小时以上可进一步提升釉浆的均匀性。
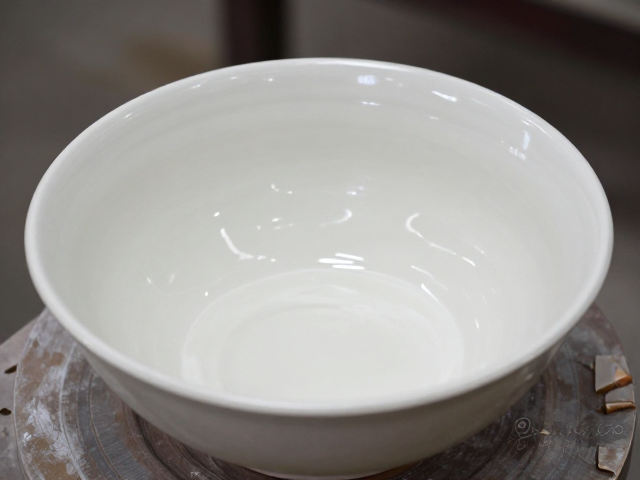
施釉工艺与干燥控制
施釉前的坯体表面必须保持清洁干燥,任何灰尘、油污或裂纹都会导致釉面缺陷。浸釉时,坯体浸入釉浆的时间需根据坯体孔隙率和釉浆粘度精确计算,通常控制在3-10秒之间,取出后需迅速转动以平衡釉层厚度。对于复杂造型或大件器物,喷釉需采用多层薄喷的方式,每层之间需预留适当的干燥时间,避免釉层过厚导致开裂或剥落。
干燥过程是釉层成型的关键阶段,需严格控制环境温湿度。快速干燥易导致釉层开裂或起泡,而干燥不足则会使釉层附着力下降,在烧成初期发生脱落。自然干燥需避免阳光直射和强风直吹,建议在温度20-25℃、相对湿度50%-60%的环境中静置24-48小时。对于工业化生产,可采用红外干燥或热风循环干燥设备,但需确保坯体内外温差不超过5℃,以消除内应力。
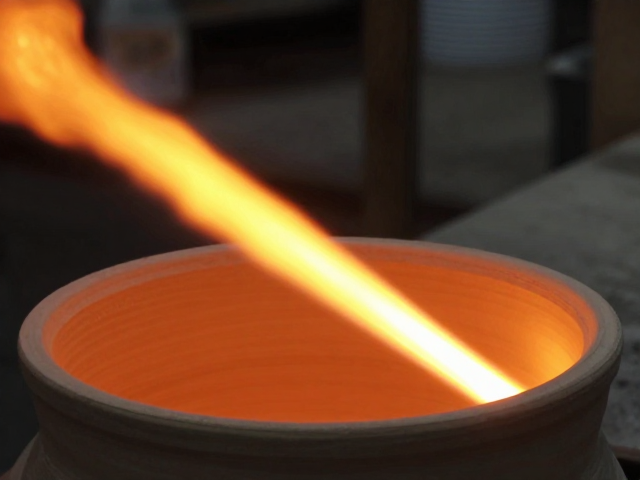
氧化焰烧成曲线与气氛管理
氧化焰烧成的核心在于提供充足的氧气,使釉料中的金属氧化物充分氧化,呈现出鲜艳的色泽。烧成过程通常分为预热带、氧化分解带、高温熔融带和冷却带。预热带需缓慢升温,排除坯釉中的物理水和结晶水,防止坯体炸裂。氧化分解带需保持强氧化气氛,温度控制在900-1000℃,使碳酸盐分解和有机物燃烧完全,排出二氧化碳和二氧化硫。
高温熔融带是釉层玻璃相形成的关键阶段,温度需迅速升至1200-1300℃(具体温度视釉料配方而定),此时釉料完全熔融,表面张力使釉面平整光滑。在此阶段,需严格控制氧气供应量,确保燃烧充分,避免还原气氛的产生。高温保温时间通常为10-30分钟,以促进釉料中气泡排出和晶体生长。冷却阶段需缓慢降温,特别是在石英晶型转变温度点(约573℃和900℃)附近,需减缓冷却速度,防止坯釉热膨胀系数差异导致开裂或剥落。
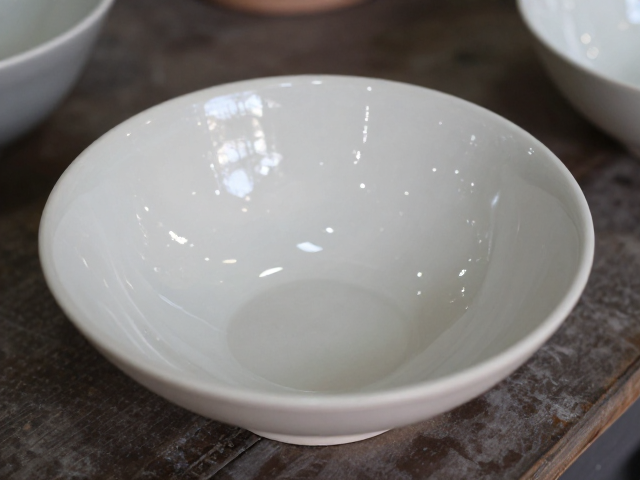
缺陷分析与釉层调控
釉面出现针孔或气泡通常源于釉料中气体排出不畅或坯体吸釉过快。若针孔密集,需检查釉料中碳酸盐含量是否过高,或烧成温度是否偏低导致气体未完全排出。若气泡较大且分布不均,可能是釉浆中水分未完全排除,或施釉后干燥不充分。解决此类问题需优化烧成曲线,延长高温保温时间,或调整釉料配方,增加助熔剂比例以降低熔融粘度。
釉面发色不均或色差问题常与釉层厚度不一致或窑炉温差有关。若釉层过薄,发色浅淡;过厚则发色深沉甚至流淌。需通过调整釉浆比重和施釉时间,确保釉层厚度均匀。窑炉温差可通过合理码坯和监控各温区温度传感器数据进行校正。此外,原料批次差异也可能导致色差,需建立严格的原料检验标准,每批原料入库前需进行小样试烧,确认色泽稳定后方可大规模使用。