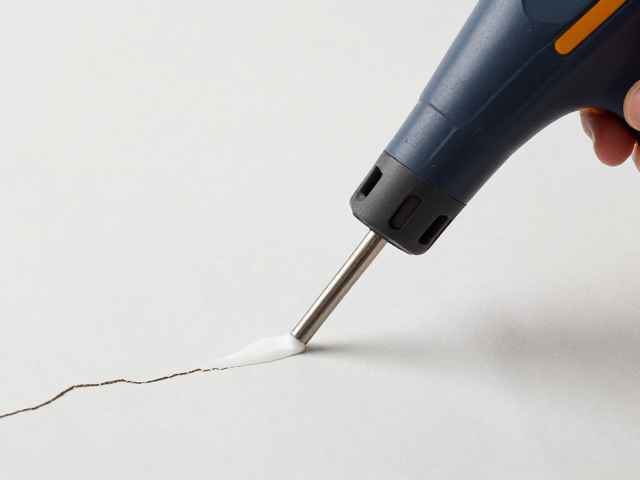
热风枪加热胶黏剂的核心原理与适用场景
热风枪在裂隙修复中并非直接产生高温熔化胶水,而是通过提供均匀、可控的热源,降低胶黏剂的粘度,使其更好地渗透进细微的裂缝深处。这种加热方式特别适用于环氧树脂、聚氨酯或改性丙烯酸酯等热塑性或热固性胶黏剂。当胶体受热后,分子链活动加剧,流动性显著提升,能够更有效地填充木材、石材或混凝土表面的微观孔隙,从而在固化后形成严密的物理咬合,避免因填充不实导致的二次开裂。
实际操作中,加热温度的控制是决定修复质量的关键变量。不同成分的胶黏剂对温度敏感度差异较大,例如某些水性胶在60-80摄氏度时活性最佳,而高温工程塑料胶可能需要100-150摄氏度的环境才能达到理想的流平效果。若温度过低,胶体无法充分流动,会导致裂隙内部存在空洞;若温度过高,不仅可能加速胶体表面结皮,阻碍内部渗透,甚至可能破坏基材(如木材或复合材料)的结构完整性,导致基材变形或变色。因此,理解胶体特性与热传导的关系是第一步。
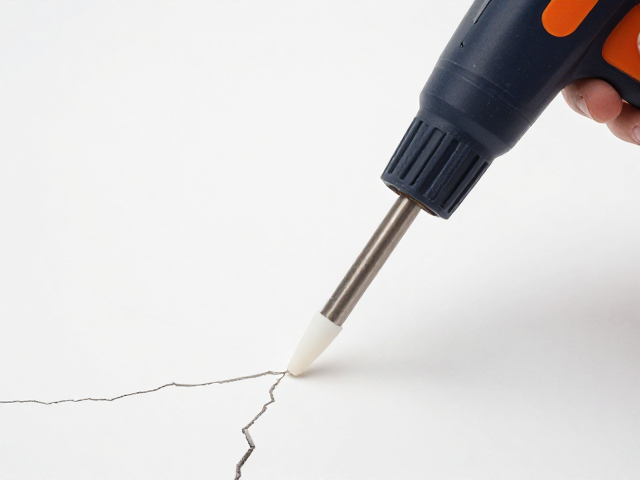
加热过程中的温度控制与操作手法
使用热风枪时,应保持枪口与修复区域保持10-15厘米的距离,并采用画圈或往复移动的方式进行预热,避免定点长时间加热造成局部过热。对于大面积裂隙,建议先对裂隙周边区域进行整体升温,使基材温度均匀,随后再将热风集中指向裂隙内部,利用热对流原理促使胶体向深处渗透。操作过程中需密切观察胶体状态,当发现胶面出现轻微光泽或流动性明显增加时,应立即停止加热并进入下一步填充或按压步骤,以免胶体因过热失效或流淌失控。
温度监测应尽可能使用红外测温仪辅助判断,而非仅凭手感或经验。基材表面温度建议控制在40-60摄氏度之间,这是大多数通用胶黏剂开始软化且不会损伤基材的安全区间。若修复对象为对温度敏感的材料(如某些塑料或涂层表面),需先在隐蔽区域进行小范围测试,确认无变形、变色后再进行正式修复。热风枪的风量应设置为中低档,过大的风力会吹散未固化的胶体,影响填充效果,同时可能将灰尘带入裂隙,降低粘接强度。
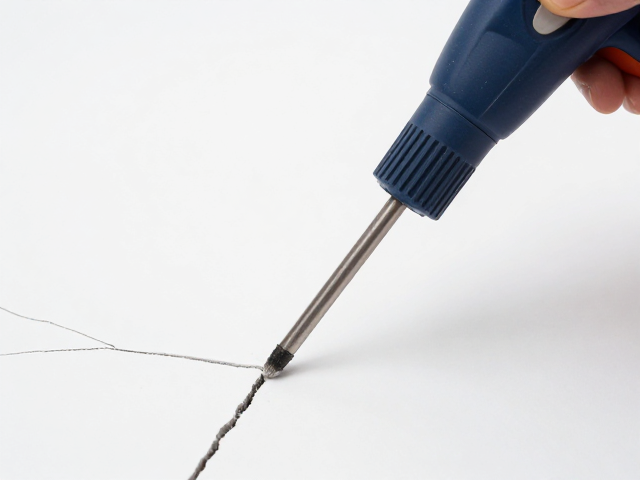
裂隙预处理与胶黏剂施加技巧
在加热之前,裂隙内部的清洁程度直接决定了修复后的牢固度。必须使用毛刷、压缩空气或专用清洁剂彻底清除裂隙内的灰尘、油污和松散颗粒。对于开放性裂隙,可使用细针或通条清理深处杂质,确保胶体能直接接触基材表面。若裂隙表面存在氧化层或旧胶残留,需使用砂纸轻微打磨并吸尘,增加表面粗糙度,从而提高胶黏剂的机械嵌合力。预处理不到位,即使加热温度完美,胶体也无法形成有效的化学键合,修复后极易再次脱落。
胶黏剂的施加时机应与加热过程紧密配合。建议在基材预热至目标温度后,立即注入或涂抹胶黏剂,利用基材的余热维持胶体的流动性,使其自然渗入裂隙最深处。对于较深的裂隙,可采用注射器或细嘴瓶缓慢注入,同时用热风枪在注入点后方轻微加热,形成热压差,推动胶体向裂隙末端推进。注入过程中需观察胶体溢出情况,当裂隙末端有少量胶体溢出时,表明内部已充满,此时应立即停止注入,并用刮刀清理表面多余胶体,再进行后续固化。
固化环境管理与后期处理
加热填充完成后,胶黏剂的固化过程受环境温度、湿度和压力影响显著。在自然固化阶段,应保持修复区域通风良好,避免灰尘附着,同时环境温度最好维持在15-25摄氏度之间,过低的温度会延长固化时间,过高的温度可能导致胶体收缩应力过大。对于需要加压固定的裂隙(如木板拼接处),应在胶体初凝前施加均匀压力,压力值不宜过大,以免挤出过多胶体导致缺胶。固化期间严禁移动或震动修复部位,以免破坏正在形成的分子结构。
固化完成后,若表面有轻微溢胶或不平整,待胶体完全硬化后,可使用细砂纸(建议400-800目)轻轻打磨修整,再用湿布擦拭干净。对于需要上色或涂装的修复,需确认胶体完全固化且无残留溶剂气味后,方可进行后续处理。部分胶黏剂在完全固化后具有较高的耐热性和耐候性,但仍建议避免长期暴露在极端高温或强紫外线环境下,以延长修复效果的使用寿命。修复后的裂隙应无明显色差和缝隙,手感平滑,方可视为成功修复。