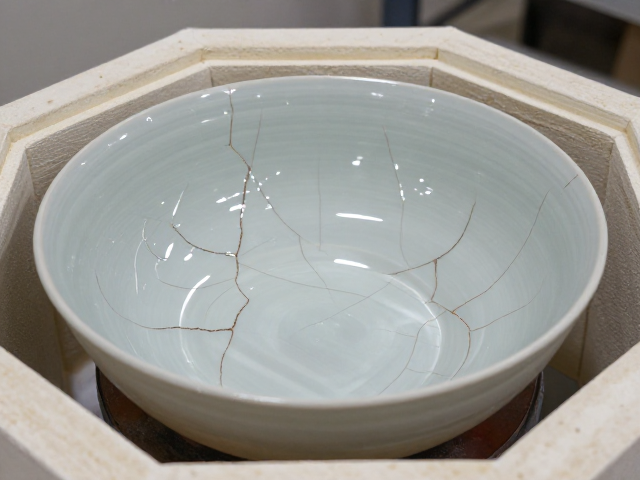
电窑烧成裂纹釉的物理机制与釉料配比逻辑
电窑烧制裂纹釉的核心在于利用釉层与胎体在冷却过程中热膨胀系数的差异,人为制造应力失衡。当釉料配方中的氧化铅、氧化锌或长石比例较高时,釉层在高温下形成较软的玻璃相,而在冷却阶段,若釉的收缩率大于胎体,釉面便会受到周向压应力。这种应力累积至临界点时,釉层无法通过形变释放能量,只能通过断裂产生裂隙,即为我们看到的“开片”现象。因此,配方的设计必须精确计算各组分的热膨胀系数,确保两者存在可控的差值,而非完全一致或差异过大导致剥釉。
在实际操作中,釉料中二氧化硅(SiO2)与氧化铝(Al2O3)的比例起着决定性作用。较高的SiO2含量有助于提高釉面的硬度和光泽,但过高的Al2O3会增加釉料的粘度,阻碍气泡排出,反而可能影响裂纹的细腻程度。传统的裂纹釉配方常以长石、石英、滑石和石灰石为基础原料,通过调整滑石的比例来微调釉层的热膨胀特性。滑石中含有氧化镁,能显著降低釉的热膨胀系数,使得釉层在冷却时更容易产生细微且均匀的网状裂纹。这种基于矿物原料特性的配比调整,是掌握裂纹釉烧成的第一步关键。
升温曲线与冷却阶段的关键参数控制
电窑的温度曲线设定直接决定了釉面的最终形态,尤其是降温阶段的速率控制。在烧成过程中,升温阶段通常较为平稳,需确保坯体中的水分和结晶水充分排出,避免高温下气体急剧膨胀导致坯釉分离。当温度达到釉料熔融温度区间(通常在1250℃至1300℃之间,具体视釉料配方而定)时,釉面完全玻化。此时,真正的挑战在于降温过程。快速降温会导致釉层内部应力急剧变化,容易形成粗大的炸裂纹;而缓慢降温则可能使裂纹愈合或变得极其细微。因此,许多实验采用在800℃至600℃区间设置较大的降温斜率,以诱发应力释放,而在低温阶段减缓降温,以稳定裂纹形态。
除了温度曲线,窑内的气氛也是不可忽视的参数。虽然电窑相比气窑更容易控制气氛,但氧化气氛下的氧气含量仍会影响釉料中铁、铜等呈色元素的发色效果,进而影响裂纹与底色对比的视觉呈现。在氧化气氛中,铁元素主要以三价铁形式存在,呈黄褐色或黑色,与白色或青色釉面形成鲜明对比,突显裂纹线条。若需追求“金丝铁线”效果,则需更精细地控制降温过程中的温度波动,甚至采用分段冷却策略,先在高温段快速降温诱发裂纹,再在低温段极慢速冷却以稳定裂纹结构。这种对热工制度的精细化操作,是区分普通裂纹釉与艺术级裂纹釉的分水岭。
裂纹形态的视觉表现与后期处理
裂纹釉的视觉美感很大程度上取决于裂纹的形态特征,常见的有“冰裂纹”、“鱼鳞纹”、“百极纹”等。冰裂纹通常表现为大而稀疏的裂纹,形似冰面破裂,适合表现粗犷、古朴的艺术风格;鱼鳞纹则细密如鳞,层次丰富,多见于精细瓷器的装饰。这些形态的差异并非仅由配方决定,更与烧成后的自然老化过程有关。新烧成的裂纹釉往往线条清晰锐利,但随着时间推移,空气中的尘埃、油脂或人为养护(如泡茶、擦拭)会逐渐渗入裂纹中,发生氧化或吸附反应,使裂纹颜色加深,形成所谓的“养线”效果。这一过程不可逆,且能显著提升作品的历史感和艺术价值。
后期处理过程中,清洁与养护是保持裂纹釉品质的重要环节。新烧成的器物表面可能残留窑汗或杂质,需使用中性清洁剂轻轻擦拭,避免使用强酸强碱,以免腐蚀釉面或改变裂纹色泽。在养护阶段,定期用茶水或植物油擦拭器物表面,可使裂纹逐渐变深,增强视觉对比。然而,过度养护可能导致器物表面油腻不均,影响美观。因此,建议采用少量多次的养护方式,观察裂纹变色过程,适时调整养护频率。此外,裂纹釉器物的使用需谨慎,避免剧烈碰撞,因为裂纹本身是釉层的结构弱点,过大的外力可能导致器物整体破裂。