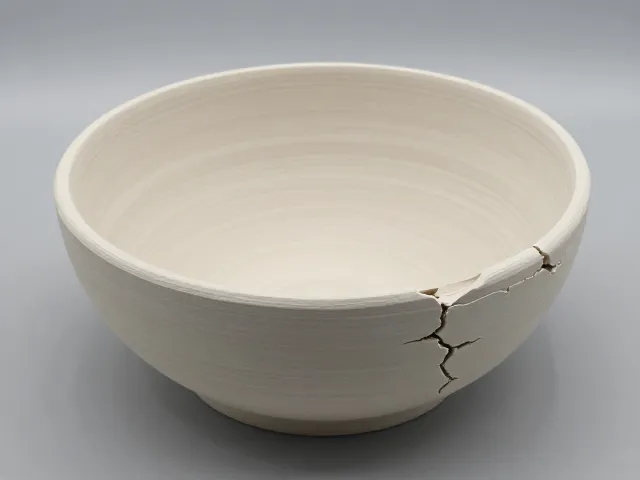
素坯裂隙成因分析与前期处理
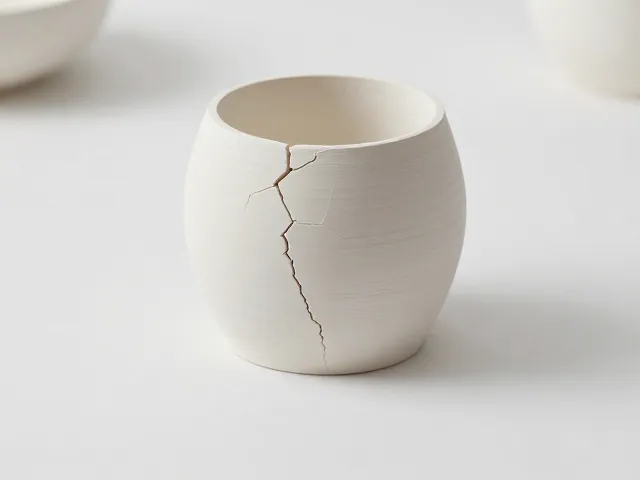
手工陶艺制作中,素坯在干燥阶段因水分蒸发不均或收缩率差异,极易在转角、厚薄连接处形成微观或宏观裂隙。这种物理应力导致的破损若不及时干预,会在后续烧制过程中彻底断裂,导致作品报废。处理此类问题的核心在于识别裂隙的性质,区分因干燥过快产生的收缩纹与因外力撞击造成的结构性断裂,前者通常伴随表面发白,后者则边缘锋利且深度不一。
在正式粘合前,必须对裂隙区域进行严密的清洁与预处理。使用细砂纸或锉刀轻轻打磨裂隙边缘,去除附着的灰尘、油脂或脱模剂残留,确保粘接面绝对洁净。对于较深的裂隙,需用软毛刷清理内部碎屑,随后用温水清洗并彻底晾干。这一步骤至关重要,因为任何微小的杂质都会像隔离层一样削弱粘合剂与陶土之间的分子间作用力,直接降低修复后的结构强度。
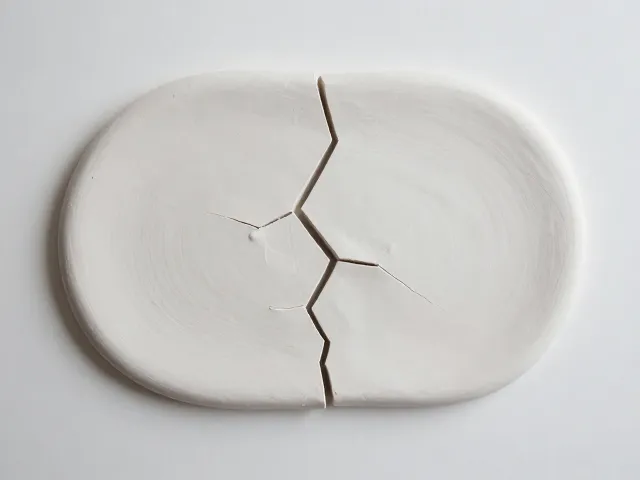
粘合材料的选择与特性应用
针对素坯材质,聚乙烯醇缩丁醛(PVB)浆液是业内公认效果稳定的粘合介质。将PVB粉末与蒸馏水按特定比例混合,静置消泡后形成半透明胶状液体,其干燥后具有良好的韧性且不易脆裂。相较于传统泥浆粘合,PVB浆液收缩率极低,能有效避免因粘合层自身干燥收缩而再次崩开裂隙。对于需要极高结构强度的部位,可适量混入极细的陶土粉以增加填充性,但需严格控制比例,防止胶体过稠影响渗透。
粘合剂的涂抹方式直接影响修复效果。使用尖头注射器或细毛笔,将PVB浆液精准注入裂隙深处,确保胶体完全填充空隙,避免气泡残留。对于开放性裂纹,可采用“浸润法”,即先涂抹粘合剂,再覆盖一层薄棉纸,利用毛细作用引导胶液深入裂隙内部。操作时需保持环境湿度适中,避免胶体表面过快结皮,影响内部固化。
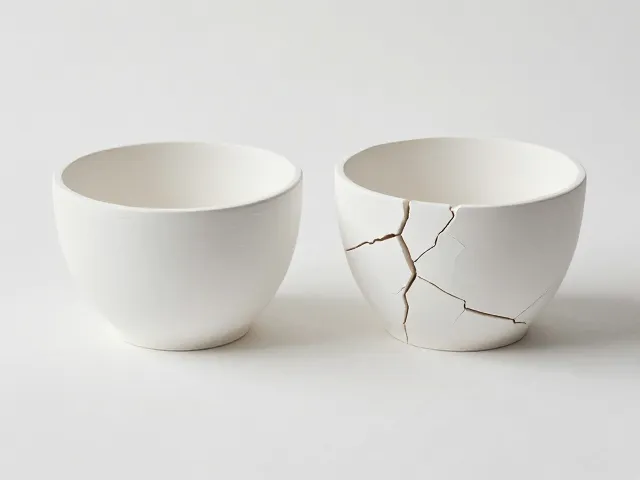
物理固定与应力释放技巧
粘合后的物理固定是防止裂隙在干燥过程中重新张开的关键。使用无酸胶带或细橡皮筋对修复部位进行加压固定,加压点应分布在裂隙两侧对称位置,以平衡受力。对于弧形或曲面部位,可使用湿毛巾包裹后放入密封袋中,通过调节袋内湿度减缓干燥速度,使粘合剂与素坯同步收缩,减少内应力集中。固定时间通常建议不少于24小时,确保粘合层初步定型。
在固定过程中,需定期观察裂隙边缘是否有胶体溢出或变形。若发现胶体过多,应在半干状态下用刮刀轻轻修整,避免干燥后形成硬块影响后续打磨。对于较大面积的修复,可采用“分段固定法”,从裂隙中心向两端逐步加压,逐步释放内部应力。这种精细的应力管理能有效避免因局部受力过大导致素坯再次开裂。
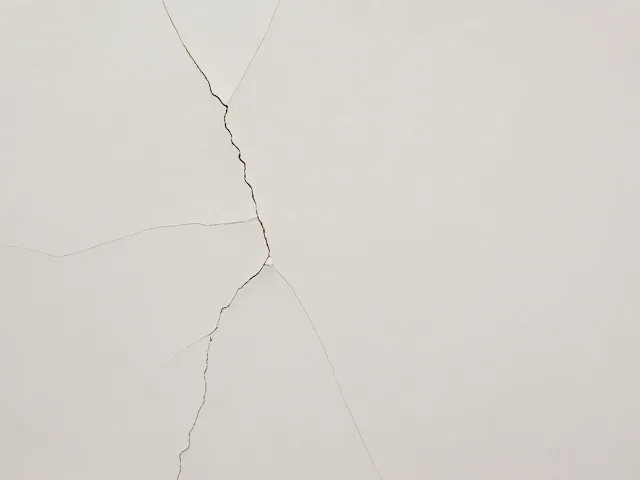
后期打磨与表面整合
待粘合剂完全干燥固化后,需对修复区域进行精细打磨。使用从粗到细的不同目数砂纸(如从400目至1000目),沿裂隙走向轻柔打磨,直至修复处与素坯表面平滑过渡,无明显凹凸感。打磨过程中需保持湿润,以减少粉尘并提高表面光洁度。对于深色素坯,可使用同色系陶土粉混合少量粘合剂进行填补微调,以掩盖细微色差。
表面整合阶段需特别注意整体质感的统一。若素坯表面有特殊纹理或雕刻,需使用精细工具重新勾勒修复区域的纹理线条,使其与原作风格一致。打磨完成后,用软布擦拭表面灰尘,检查是否有残留胶痕或砂纸痕迹。此步骤不仅是为了美观,更是为了消除潜在的光学瑕疵,确保修复部位在烧制后能像原始素坯一样呈现自然的陶土质感。
烧制过程中的风险控制
素坯在入窑前的检查不可或缺。仔细审视修复部位,确认无松动、无裂纹扩展预兆。烧制初期需设置极慢的升温曲线,特别是在水分排出阶段(室温至200摄氏度区间),建议延长保温时间,让残余水分缓慢逸出,避免因蒸汽压力导致修复处爆裂。对于大型或厚壁作品,可采用多次低温预烧的方式,逐步释放内部应力。
在氧化烧制阶段,需监控窑内温度均匀性。裂隙修复处因材质密度差异,热传导速度可能与主体略有不同,过快的温升可能导致局部热应力不均。建议采用分段升温策略,在关键温度点设置平台期,让作品整体温度均衡。烧制结束后,待窑温自然降至安全温度(约100摄氏度以下)方可开窑,避免骤冷导致修复处因热震效应产生隐性裂纹。