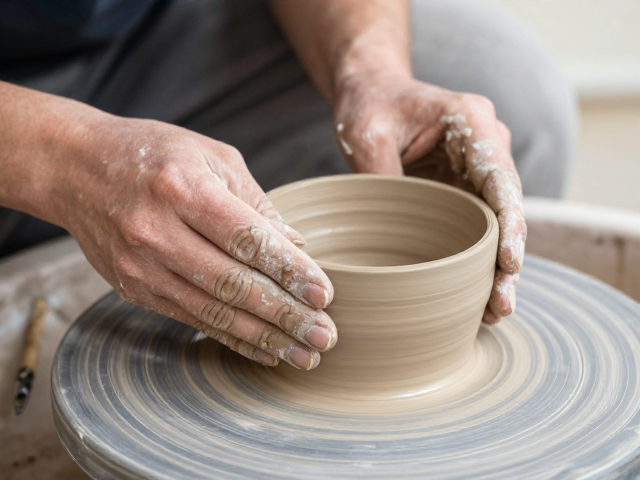
修坯前的泥料状态把控与工具准备
修坯的效果直接取决于泥料到达“皮革硬度”阶段的时机,这一阶段泥料既保留了足够的可塑性以应对切削,又具备足够的强度防止变形。若泥坯过湿,刀具容易陷入导致轮廓塌陷,且干燥后极易开裂;若泥坯过干,切削阻力过大,不仅难以控制厚度,还可能在坯体表面留下难以修复的刀痕。经验丰富的匠人通常会在坯体阴干至手感微凉、按压无明显凹痕,且能听到轻微叩击声时开始作业,这个时间窗口会因当地气候湿度和泥料配方(如高岭土与瓷石的比例)而有细微差异,需通过长期手感积累来精准捕捉。
工具的选择与保养是确保修坯精度的另一大基石。传统的修坯刀多由高碳钢或不锈钢制成,刀头形状各异,常见的有平口刀用于大面积削薄,圆口刀用于处理内壁曲线,以及三角刀用于清理接缝。刀片的锋利度至关重要,钝刀会产生挤压效应而非切削,导致泥面粗糙且增加后续打磨工作量。每次使用前需检查刀刃是否有崩口或卷边,日常保养中需保持刀具干燥,防止生锈影响切削顺滑度。部分现代修坯工艺也引入了电动修坯刀,其转速恒定,能提供更均匀的切削面,但对于初学者而言,手动修坯刀更能敏锐感知泥料厚薄变化,是掌握轮廓修型的基础。
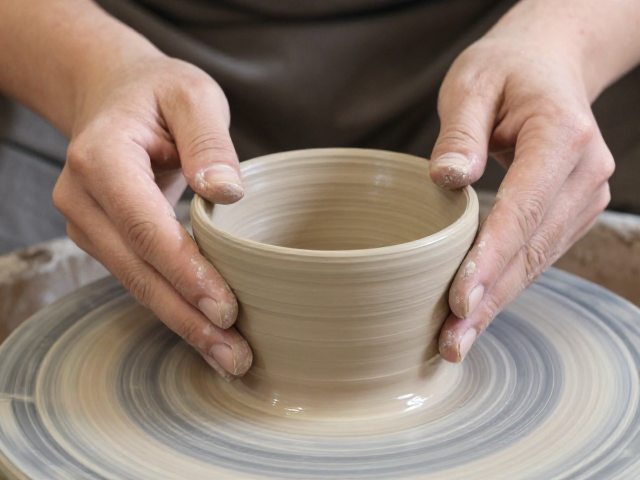
轮廓修型的对称性控制与厚度均匀
轮廓修型的核心在于维持器物的对称性与壁厚均匀,这是决定成品烧制成功率的关键。操作时,修坯者需双手配合,左手稳定坯体或转盘,右手持刀,刀刃与坯体表面保持适当的倾角,通常采用“由下往上”或“由内向外”的推削手法,以消除旋转产生的离心力导致的壁厚不均。对于碗、盘等敞口器皿,需定期将坯体置于水平面上滚动检查,观察其是否平稳,若出现晃动则需针对低点进行微量修整。对于瓶、罐等深腹器皿,需特别注意颈部与腹部的过渡,确保线条流畅且无突兀的棱角,避免在烧制过程中因应力集中而破裂。
厚度控制需遵循“厚处去薄,薄处留原”的原则,一般器皿的壁厚控制在3-5毫米之间较为适宜,具体数值需根据器皿的大小和用途调整。过薄的坯体在干燥和烧制过程中极易变形或破裂,过厚则显得笨重且受热不均。修坯过程中,需频繁使用手指触摸坯体内外壁,通过触觉感知厚度变化,必要时可使用卡尺进行精确测量。对于复杂曲线部分,应采用小幅度、多次数的切削方式,逐步逼近目标轮廓,切忌一次性削除过多泥料,以免破坏整体结构。修坯完成后,坯体表面应呈现细腻的磨砂质感,无明显刀痕或凹凸不平。
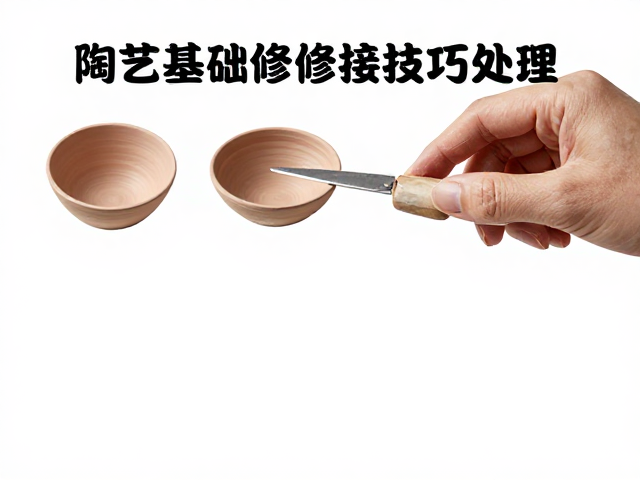
接痕拼接的预处理与融合技巧
接痕处理是陶艺制作中极具技术含量的环节,主要涉及壶嘴、壶把、流口等附件与主体器身的连接。在拼接前,附件与主体接触面必须经过严密的刮毛处理,去除光滑的釉面或干燥硬皮,露出土质纤维,以增加接触面积和附着力。同时,需确保两个接触面的湿度一致,若主体过湿而附件过干,水分迁移会导致接痕处产生裂纹;反之,若附件过湿,则易因自重下垂导致变形。操作时,常在接痕处涂抹一层稀泥浆(泥浆浓度需与主体泥料匹配),作为粘合剂,随后将附件对准位置,轻轻按压并施加适度压力,使泥浆均匀分布并挤出多余部分。
拼接后的固定与修整是防止接痕开裂的关键。对于较大或较重的附件,如壶把,需使用细绳、橡皮筋或专用夹具进行临时固定,固定点应避开受力集中区域,防止压痕过深。在等待泥浆初步干燥的过程中,需定期观察接痕状态,若发现泥浆干燥过快,可用湿布轻轻覆盖保湿。修整接痕时,需使用软质工具(如海绵、软布)或指腹轻轻抹平多余泥浆,使其与主体表面平滑过渡,避免留下明显的接缝痕迹。对于精细部位,可使用细砂纸或修坯刀进行微调,确保线条连贯自然。
干燥过程中的应力释放与环境管理
修坯完成后的干燥过程是坯体应力释放的关键阶段,环境控制直接影响成品质量。快速或不均匀的干燥会导致坯体内部产生应力集中,进而引发开裂或变形。理想的干燥环境应保持温度恒定、湿度适中且空气流通均匀,避免阳光直射或强风直吹。在干燥初期,可将坯体置于密封箱或覆盖湿布中,减缓水分蒸发速度,使坯体整体均匀失水。随着干燥进程,逐渐增加通风,但需确保气流不直接作用于坯体表面。对于大型或厚壁器皿,干燥时间可能长达数天甚至数周,需耐心观察坯体颜色变化,当坯体颜色由深灰转为浅灰,且手感完全干燥、无凉意时,方可进行下一步处理。
干燥过程中需定期翻转坯体,确保各部位受热和失水均匀。对于不对称结构的器皿,需特别注意重心变化,防止因干燥不均导致倾倒或变形。若发现坯体表面出现细微裂纹,应立即停止干燥,用湿布覆盖局部,缓慢补水,观察裂纹是否闭合。若裂纹无法修复,则需记录裂纹位置和形态,分析干燥过程中的失误,以便在后续制作中改进。干燥完成后,坯体应具备足够的强度,能够承受后续打磨、施釉等操作,此时坯体含水量通常降至5%-8%左右,符合入窑烧制的基本要求。