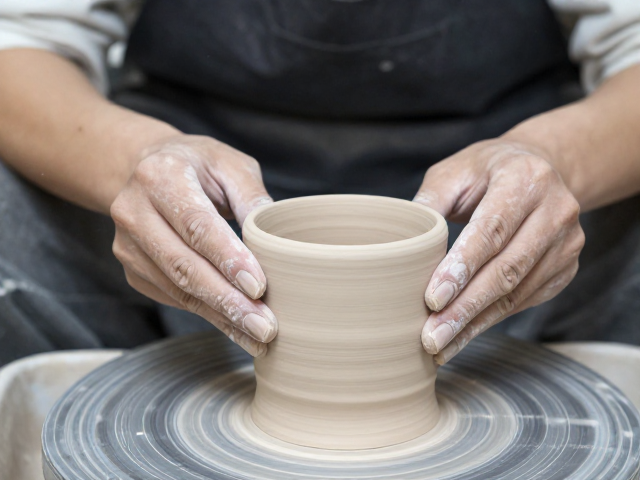
修坯整形中的水分控制与坯体应力释放
古代制瓷工匠在修坯环节会严格监控坯体含水量,通常控制在12%至15%之间,这一数值区间能平衡坯体的可塑性与强度。若水分过高,坯体在后续干燥及烧成过程中极易因水分剧烈蒸发产生内应力,导致变形或开裂;若水分过低,坯体则过于脆弱,难以承受刀具修整时的物理挤压。工匠通过手指触摸感知坯体软硬,利用刮刀去除表面多余泥浆,使器壁厚度趋于均匀,这一过程直接决定了成品在受热过程中的应力分布是否均衡。
修坯不仅是减薄增重的物理过程,更是消除坯体内部微观结构不均匀性的关键步骤。不同部位的厚度差异会导致烧成时收缩速率不一致,厚薄交界处容易形成应力集中点。经验丰富的匠人会依据器物造型特点,对颈部、腹部、足部等关键部位进行针对性修整,确保整体几何中心的稳定。这种精细的手工干预,为后续高温下的物理化学变化奠定了结构基础,使得坯体在失去结合水后仍能保持预期的形态轮廓。
烧成收缩率的物理机制与微观结构演变
瓷器在烧成过程中发生的收缩主要源于水分排出、有机物燃烧以及矿物相变三个阶段。以高岭土为主的坯料,在100℃至200℃时自由水和部分结合水排出,坯体发生轻微收缩;随着温度升至900℃至1200℃,碳酸盐分解及有机物挥发,坯体结构进一步致密化;真正的剧烈收缩发生在1200℃以上,此时石英晶型转变及莫来石晶体的生成,使得颗粒间孔隙减少,体积显著缩小。普通瓷器的总收缩率通常在6%至10%之间,具体数值取决于原料配方中的石英含量及烧成温度曲线。
收缩率并非均匀发生,而是受坯体原始密度和烧成气氛的影响。修坯过程中压实程度较高的区域,颗粒排列更紧密,烧成后收缩率相对较小;而疏松部位则收缩较大。这种差异性收缩若控制不当,会导致器物出现弯曲、扭曲或塌陷。工匠需根据当地黏土原料的特性,计算并预留合适的修坯余量。例如,某些特定矿源的高岭土在1280℃下烧成,其线性收缩率可达7.5%,这意味着一件修坯后直径为20厘米的碗,最终成品直径可能仅为18.5厘米左右。
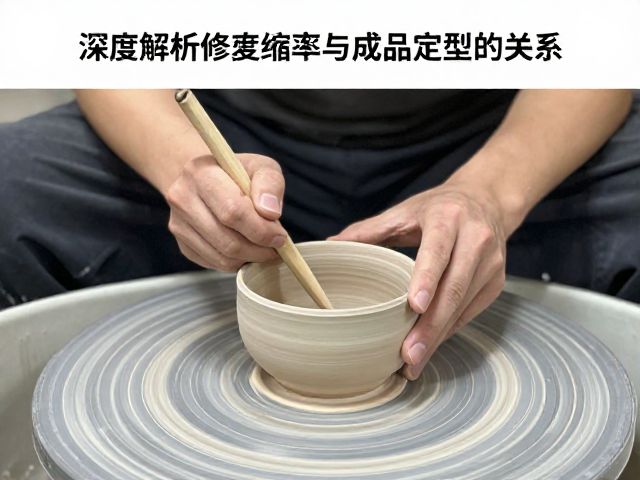
定型精度与烧成温度曲线的耦合关系
烧成温度曲线的升降速率直接影响坯体的定型效果。升温过快会导致坯体内外温差过大,引发热震裂纹或局部熔融不均,破坏修坯形成的几何形态;降温过慢则可能延长晶体生长时间,增加坯体软化风险。古代窑炉通过观察火焰颜色和火候变化来控制温度,现代实验室数据表明,在1250℃至1300℃的氧化气氛下,坯体达到最佳致密度,此时修坯形成的形态特征得以最大程度保留。温度波动超过±10℃,可能导致成品尺寸偏差超出1毫米,严重影响器物的规整度。
釉层在高温下的流动与收缩也与坯体定型密切相关。釉料中的助熔剂在高温下形成液相,覆盖于坯体表面,其收缩率通常略低于坯体。若修坯时坯体表面过于粗糙,釉液流动受阻,易造成釉面缺陷,进而影响最终成型的视觉效果。工匠需确保修坯表面光洁,以减少釉面缺陷,同时通过调整釉料配方,使其收缩率与坯体相匹配。这种坯釉协同收缩的平衡,是确保瓷器在冷却后保持预定形状的关键,任何一方的失衡都可能导致成品出现翘曲或剥落现象。
成品定型对修坯工艺的逆向反馈
成品瓷器在冷却后的尺寸稳定性会反向验证修坯工艺的合理性。通过精密测量成品尺寸与修坯后尺寸的比例,可推算出实际烧成收缩率,进而优化下一批次的修坯标准。历史遗留下来的宋代青瓷标本显示,其修坯精度与成品尺寸误差控制在0.5毫米以内,体现了极高的工艺水准。这种误差分析不仅用于质量控制,还用于调整原料配比和修坯手法,形成从成品到原料再到修坯的完整反馈闭环。
修坯整形的效果还需结合器物使用场景进行评估。盛装液体的器皿需重点关注口沿和底部的平整度,以确保密封性和稳定性;陈设用器则更关注整体线条的流畅性。工匠会根据成品在烧成后的细微变形,调整修坯时的用力方向和力度分布。例如,对于易塌陷的深腹瓶,修坯时会刻意在腹部中部增加厚度,以抵抗高温下的软化变形。这种基于成品定型效果的动态调整,是传统制瓷技艺中经验积累的核心体现,确保了每一件作品在历经高温洗礼后,仍能完美呈现设计初衷。