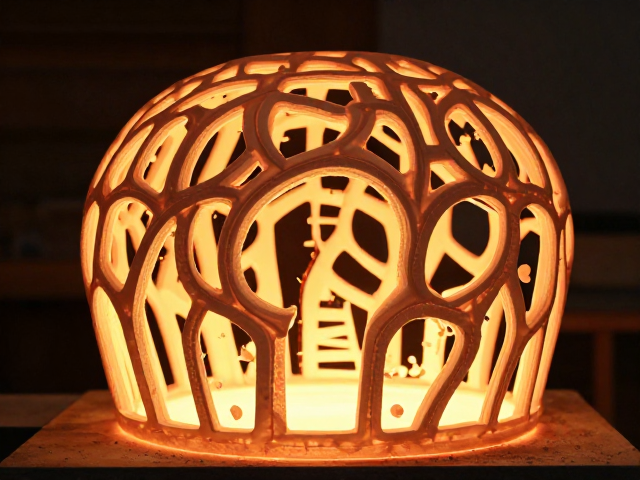
镂空结构在烧成过程中的应力分布特征
先锋雕塑作品中,镂空设计不仅关乎视觉上的通透感与空间层次,更直接决定了陶瓷材料在高温下的物理表现。当雕塑内部形成复杂的孔洞与薄壁结构时,坯体在受热过程中产生的热应力分布变得极不均匀。相较于实心体,镂空部分的散热与受热速度存在显著差异,这种温差极易在坯体内部形成剪切力。若结构设计未充分考虑应力释放的路径,烧成初期的水分排出阶段或晶体转化阶段,薄弱连接处便容易因应力集中而产生微裂纹,进而导致整体结构在冷却过程中断裂。
为了应对这一物理挑战,工艺解析需从材料本身的微观结构入手。高岭土、石英与长石等基础原料的配比会直接影响坯体的抗折强度与高温粘度。在镂空部位,坯体厚度通常较薄,对原料的颗粒级配要求更为严苛。过粗的颗粒会导致坯体内部孔隙率增加,降低高温下的结构稳定性;而过细的颗粒虽能提高致密度,却可能因收缩率过大引发变形。因此,理解材料在1200℃至1400℃区间内的相变过程,是预判镂空结构能否保持完整的基础,这要求创作者在配方阶段即引入流变学数据,计算不同厚度壁面的收缩比,从而在设计阶段规避因收缩不均导致的结构性崩塌。
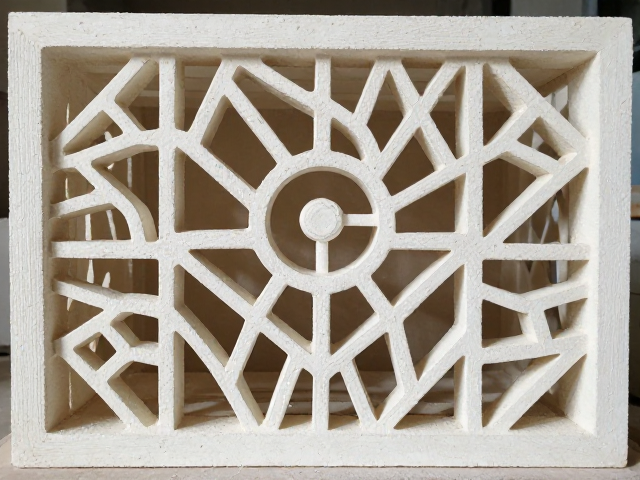
窑炉环境对镂空成品率的关键影响
烧成曲线中的升温速率与保温时间是决定镂空结构完整度的核心变量。在低温段(200℃-600℃),坯体中的结晶水排出及有机杂质燃烧会产生大量气体,若升温过快,气体无法通过致密的釉层或狭窄的镂空通道排出,便会积聚在内部形成气泡或炸裂。对于先锋雕塑中常见的极细镂空连接点,这一阶段的排气效率至关重要。实践中,采用阶梯式升温法,特别是在300℃至500℃区间设置较长的等温保温段,能有效降低内部气压骤增带来的风险,使气体缓慢逸出,保护脆弱连接点的完整性。
高温段的气氛控制与冷却速率同样会重塑最终成品的命运。还原焰与氧化焰对釉面熔融状态的影响,会间接改变镂空边缘的支撑力。在氧化气氛下,釉面流动性相对可控,有利于保持镂空线条的清晰度;而在还原气氛中,釉面粘度降低,过厚的釉层可能因重力作用堵塞镂空孔洞或导致薄壁部位塌陷。此外,冷却过程中的晶格转变若发生过快,会在镂空边缘产生热震裂纹。通过控制窑炉在800℃至室温段的降温斜率,避免急冷,能显著减少因热应力突变导致的隐性损伤,从而提升整体成品率。
结构设计与支撑体系的优化策略
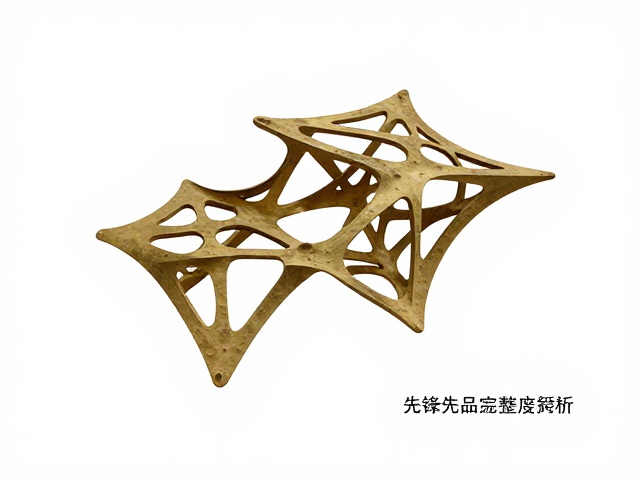
先锋雕塑在创作初期,结构设计的合理性直接决定了烧成成功率。镂空并非简单的挖空,而是需要计算每个连接点的受力模型。设计时需遵循“三角稳定”与“渐变过渡”原则,避免在两个大平面之间设置单一细长的直线连接,这种结构在烧成收缩时极易因受力不均而断裂。通过增加连接处的弧度变化或设置辅助支撑筋,可以分散烧成过程中的应力集中。同时,镂空孔洞的开口方向应尽量避免垂直于坯体受力主方向,以减少重力在薄壁处产生的长期弯曲力矩,尤其是在大型雕塑作品中,这种力学细节是维持结构完整的关键。
在装窑环节,严密的支撑体系是防止镂空结构变形的一道防线。传统的点接触支撑容易在高温下因釉料熔融而粘连或造成局部压强过大导致压痕或断裂。现代工艺中,常采用定制的高铝耐火材料支架,通过多点分散支撑的方式,模拟雕塑内部受力结构。支架与坯体的接触点需经过精密计算,确保在坯体发生微量收缩时,支架能提供均匀的反作用力而非刚性约束。对于极其精细的镂空部分,甚至需要在坯体内部预埋临时支撑柱,待烧成冷却后通过化学溶解或机械方式移除,以在烧成全程维持结构的几何稳定性。
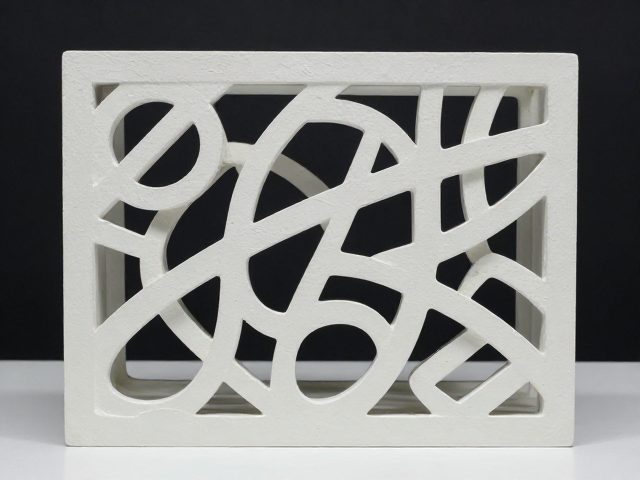
成品检测与缺陷溯源分析
烧成结束后的成品检测需结合宏观视觉检查与微观无损检测技术。肉眼观察主要关注镂空边缘的釉面流淌情况、连接处的裂纹延伸以及整体变形的幅度。然而,许多结构性隐患表现为肉眼难以立即识别的微裂纹,这些裂纹在后续使用或搬运中可能扩展至断裂。工业级检测中,超声波探伤或X射线成像技术可用于评估厚壁与镂空交界处的内部致密度及隐性缺陷。通过对比不同烧成批次的数据,建立缺陷数据库,能够精准定位问题根源,是区分工艺失误与设计缺陷的有效手段。
基于检测数据进行的缺陷溯源,能反向优化工艺流程。若发现镂空连接处普遍存在断裂,需排查是否为升温速率过快或原料收缩率过大;若表现为釉面堵塞孔洞,则需调整釉料配方或施釉厚度。通过记录每次烧成的窑位温度分布、装窑方式及坯体含水率,形成严实的数据闭环。这种基于真实数据反馈的工艺迭代,而非依赖经验直觉,是提升高难度镂空雕塑成品率的科学路径。每一次对失败案例的结构性复盘,都是对材料行为与热力学规律认知的深化,从而逐步逼近更完美的结构完整度。