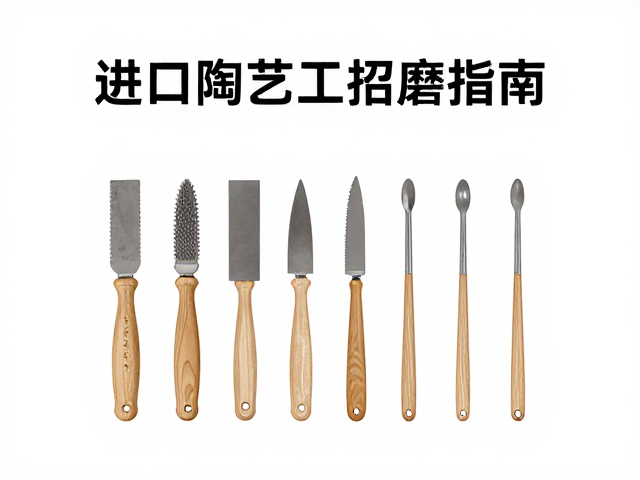
进口陶艺工具打磨指南:控制收缩率与器具选择
在陶瓷制作过程中,收缩率的控制是决定成品尺寸精度与结构完整性的核心变量,而这一物理过程的稳定性往往与辅助工具的精准度有着直接关联。进口陶艺工具通常采用高硬度合金或经过特殊热处理的不锈钢材质,其边缘的锋利度与平滑度能更有效地应对高岭土、瓷石等低收缩率原料在干燥阶段的应力释放。当工具刃口保持极致锐利时,修坯过程中的切削阻力显著降低,这有助于减少因摩擦生热或局部挤压造成的坯体密度不均,从而间接稳定干燥收缩的一致性。对于需要精确控制厚度的薄胎作品,使用经过精细打磨的进口钢制修坯刀,能够更清晰地感知坯体与刀具接触时的反馈,避免因工具钝化导致的拉扯效应,这种细微的操作手感差异,是维持整体收缩率可控的重要技术支撑。
器具的选择逻辑应当紧密围绕原料特性与成型工艺阶段的匹配度展开,而非盲目追求工具的昂贵程度。进口工具在人体工学设计上的普遍优势,体现在手柄重心分布与握持角度的优化,这使得陶艺创作者在长时间进行高精度修坯或刮平时,手部微颤对工具轨迹的影响被大幅削弱。特别是在处理高收缩率的紫砂或某些陶土时,坯体在干燥初期较为脆弱,使用经过镜面抛光处理的金属刮片,能够以最小的接触面积施加均匀压力,防止因受力点集中导致的开裂或变形。此外,不同硬度的磨石与研磨膏在工具维护中的应用,决定了工具能否长期保持预设的切削角度,这种维护体系的完整性,直接影响了工具在应对不同收缩阶段坯体时的适应性与稳定性。
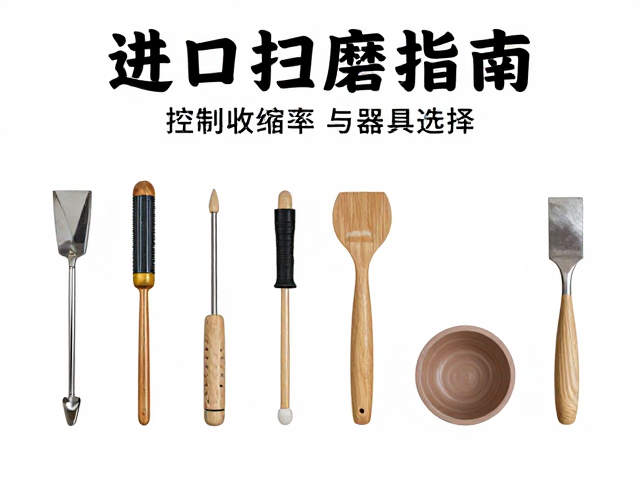
进口陶艺工具打磨指南:控制收缩率与器具选择
工具表面的微观状态会直接影响与坯体接触时的摩擦系数,进而影响坯体表面的致密度与干燥速率,这两个因素共同作用于收缩行为。使用不同目数的金刚石磨盘或碳化硅磨石对进口工具刃口进行分层打磨,是维持工具性能的关键步骤。粗磨阶段旨在快速重塑刃口几何形状,去除因日常使用产生的微小卷边;精磨阶段则需使用高目数油石或研磨膏,消除刃口微观锯齿,形成连续的平滑切面。这种经过严格目数分级处理的刃口,在切割或刮削坯体时,能产生类似“滑切”而非“撕裂”的效果,使得坯体表面更加致密,减少了水分从表面蒸发的不均一性,从而降低了因干燥不均引发的收缩应力集中。
在实际操作场景中,工具的保养与状态监测需建立严密的流程,以确保其在不同收缩率控制阶段的有效性。进口工具的高硬度特性虽然耐磨,但也意味着在错误角度下受力容易崩刃,因此,每次使用后需用软布擦拭并涂抹少量防锈油,防止微量水分残留导致刃口氧化,氧化层会显著改变工具表面的摩擦特性。对于需要极高精度的尺寸控制环节,建议采用千分尺或游标卡尺对工具刃口的宽度或角度进行定期复核,确保其几何参数未因磨损发生偏差。当发现工具切削声音变得沉闷或排泥不畅时,应立即停止使用并进行重新打磨,这种基于物理反馈的工具管理方式,能有效避免因工具状态不佳导致的坯体局部压实度差异,从而在宏观上实现收缩率的均匀与稳定。