泥料提纯工艺的核心环节与物理分离机制
长石原料在开采后常伴随石英、云母、铁矿物等伴生杂质,直接加工会导致陶瓷坯体出现黑点、针孔或釉面气泡等缺陷。提纯的首要步骤通常涉及破碎与研磨,通过颚式破碎机将大块矿石破碎至规定粒度,随后进入球磨机或立式磨进行湿法研磨。这一过程旨在使矿物解离,为后续的物理分离创造条件。研磨细度直接影响后续分选效率,通常要求浆料细度控制在200-300目之间,以确保杂质颗粒与长石颗粒在沉降速度或磁感应特性上产生可分离的差异。
物理分离技术主要依赖重力沉降、离心分级及磁选等原理。重力分级利用不同矿物密度差异,通过螺旋分级机或水力旋流器实现粗粒杂质与细粒有用矿物的初步分离。磁选则是去除含铁杂质的关键手段,弱磁选用于去除磁铁矿,而强磁选或高梯度磁选则能有效处理赤铁矿、褐铁矿等弱磁性杂质。对于长石原料,铁含量是决定其白度和透光性的核心指标,通过多级磁选可将氧化铁含量降至0.3%甚至更低,显著提升原料的视觉纯净度。
化学处理在深度净化中的应用与局限
当物理提纯难以进一步降低微量杂质或特定元素含量时,化学浸出法成为补充手段。该方法利用酸、碱或盐类溶液与矿石中的杂质发生化学反应,将其转化为可溶性物质从而分离。例如,使用硫酸或盐酸浸出可去除部分铝硅酸盐中的钠、钾离子及微量重金属。然而,化学处理在长石提纯中的应用受到成本和环保双重限制,反应后的废液处理需要严密的闭环系统,且过度浸出可能破坏长石晶体结构,影响其作为熔剂在陶瓷中的烧结性能。因此,化学法通常仅作为高精度特种长石制备的一道工序,而非大规模通用提纯的首选。
此外,浮选技术在长石提纯中扮演着重要角色,特别是在处理含钾、钠长石混合矿或含萤石、方解石等脉石矿物时。通过添加捕收剂、抑制剂和起泡剂,改变矿物表面疏水性,使目标矿物附着于气泡上浮,杂质留在浆液中。对于长石而言,十二胺等胺类捕收剂常用于钾钠长石的正浮选,而脂肪酸类抑制剂则用于抑制石英和云母。浮选效果的稳定性高度依赖于矿浆pH值、药剂添加顺序及搅拌强度,实际操作中需通过严密的实验确定最佳工艺参数,以确保回收率与精矿品位的双重优化。
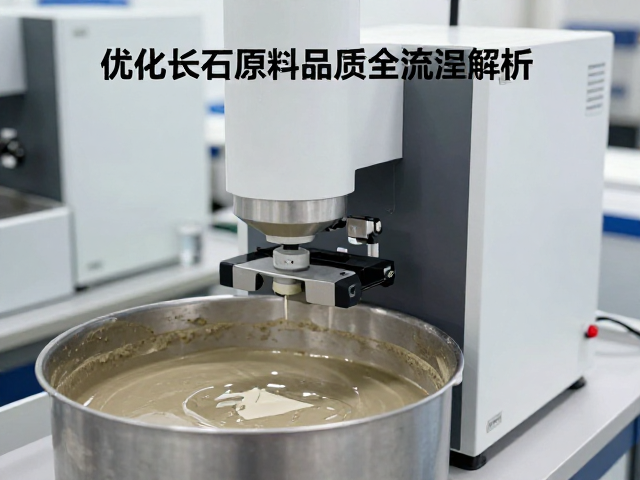
细度检测技术的标准化流程与仪器应用
细度是决定泥料悬浮稳定性、成型性能及烧结行为的关键物理指标。传统的水筛法虽操作简单,但受人为操作误差影响较大,且难以精确控制筛网张力与冲洗水量。现代检测中,负压筛析仪成为主流设备,通过控制负压在规定的范围内,使规定粒径以下的颗粒通过筛网。对于微米级细度检测,激光粒度分析仪因其测试速度快、重复性好且能提供完整的粒度分布曲线(D10, D50, D90),已被广泛应用于生产线质量控制。该仪器基于米氏散射理论,通过测量颗粒群对激光的散射强度分布来反演粒度,可精确区分亚微米级颗粒,满足高精度陶瓷原料的检测需求。
除了粒度分布,颗粒形态与比表面积也是评估泥料品质的重要维度。扫描电子显微镜(SEM)结合图像分析技术,可直观观察颗粒的形貌特征,如片状云母、柱状石英或不规则长石颗粒的形状与棱角。这些形态特征直接影响泥浆的流变性能,片状颗粒易导致泥浆触变性增强,而球形颗粒有助于降低粘度。比表面积测试则通过气体吸附法(如BET法)测定单位质量物料的总表面积,高比表面积通常意味着更高的反应活性,但也可能导致需水量增加和干燥收缩增大。综合细度、粒度分布、颗粒形态与比表面积数据,可构建严密的原料品质评价体系。
全流程品质控制与数据闭环管理
长石原料的品质优化并非单一工序的结果,而是从矿山开采到最终成品的全流程协同。在开采环节,需实施分区开采与混合配矿,避免不同品位矿石的剧烈波动。进入加工厂后,在线粒度监测系统与自动加药系统可实现动态调控,根据实时反馈调整磨矿时间或药剂添加量。数据采集需覆盖从原矿品位、中间品杂质含量、成品细度分布等多维度指标,通过统计过程控制(SPC)工具监控工艺稳定性。任何偏离控制限的数据点都需触发根本原因分析,追溯至破碎粒度、磁选磁场强度或磨矿介质配比等环节,形成持续改进的闭环。
最终产品的品质验证需严格对标下游应用标准。对于日用陶瓷原料,白度、透光率、烧成收缩率及釉面缺陷率是核心验收指标;对于建筑陶瓷原料,则更关注颗粒级配对压制成型的影响及烧结温度范围。检测数据需与生产数据库联动,建立原料批次与成品质量的关联模型。通过历史数据挖掘,识别影响关键性能的隐性因子,如微量钛、锰对高温色泽的影响,或特定粒度段缺失对坯体强度的削弱。这种基于数据驱动的品质管理模式,能够显著提升长石原料的一致性,减少因原料波动导致的生产中断与废品率,实现从经验判断向精准控制的转变。