玉器边角修润的基础逻辑与力学控制
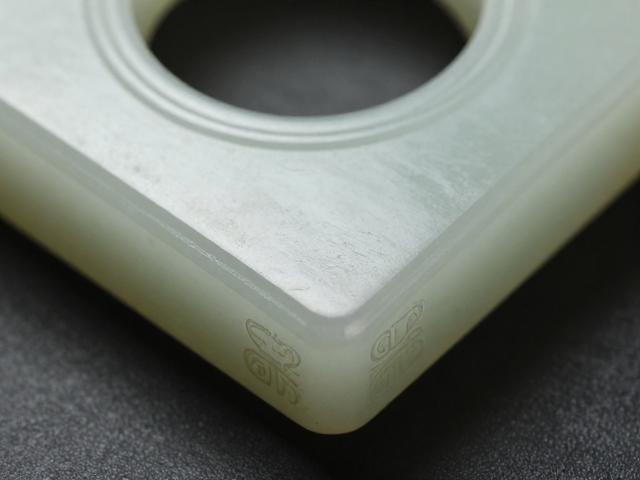
玉器在经历切割、钻孔等粗加工工序后,边缘往往存在着微观层面的崩口或应力集中点,这些瑕疵若不加处理,不仅影响视觉上的流畅度,更会在后续佩戴或摆放中因受力不均导致断裂。修润的核心在于对材料内部应力状态的重新平衡,工匠通常使用转速较低的低速抛光盘,配合较粗的金刚砂磨头,对棱角处进行“倒角”处理。这一过程并非简单地磨去材料,而是通过控制接触角度,将原本锐利的90度或锐角转化为平滑的过渡面。操作时,手部需保持极其稳定的推力,避免因压力过大导致边缘再次产生微裂,尤其是对于和田玉中的青玉或翡翠等高硬度材质,过度的机械冲击极易引发肉眼难以察觉的内裂,从而埋下隐患。
在处理大面积平面与曲面交接的边角时,关键在于“去棱去角”的渐进式策略。许多初学者倾向于一次性磨平,这种做法往往会导致器物整体比例失调,线条生硬。正确的做法是分阶段进行,先使用碳化硅磨条对最尖锐的顶点进行轻微修整,形成一个小圆台,随后逐步扩大接触面,使用不同目数的砂条由粗配至细配,逐步消除之前的打磨痕迹。在这个过程中,润滑水的使用至关重要,它不仅能降低摩擦产生的高温,防止玉质因热胀冷缩产生微损,还能作为润滑剂减少磨条对玉面的拉扯,使边缘过渡更加自然柔和。这种基于物理形态重塑的手法,是确保玉器从粗犷走向精致的必要前提。
圆润处理中的曲面过渡与手感优化
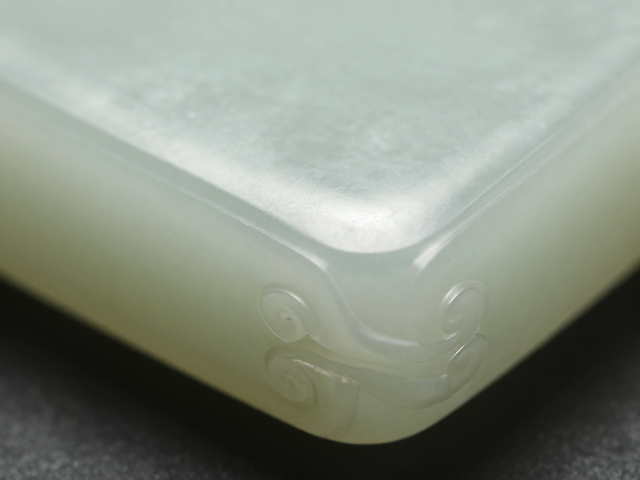
圆润处理并非简单的磨圆,而是追求一种视觉上的饱满感与触觉上的亲和力,其本质是对曲面几何形态的精细调控。在打磨圆柱形或椭圆形部位时,工匠需双手配合,左手持玉,右手持抛光工具,通过手腕的灵活转动,使玉器表面与抛光盘或磨头保持动态接触。这种动态打磨能够避免静态打磨造成的平面化倾向,确保曲面每一处的曲率一致。对于手镯、珠串等环形器物,内外弧面的衔接处是重灾区,此处极易因打磨不均形成“台阶”或“暗痕”。解决这一问题需要极高的耐心,利用软质磨具包裹小圆柱体进行局部精修,逐步消除接缝处的不平整,使光线在曲面上的反射连续且均匀,从而呈现出温润如玉的光泽。
手感的优化是检验圆润处理是否到位的重要标准。经过初步打磨的玉器,表面可能仍存在细微的砂痕或橘皮纹,这需要进入精细抛光阶段。此时应选用硬度适中且颗粒细腻的抛光粉,如氧化铈或金刚石微粉,配合牛皮轮或棉布轮进行干抛或湿抛。在操作过程中,需特别注意观察玉器表面的反光变化,当表面从亚光状态逐渐转变为玻璃光泽或油脂光泽时,说明微观层面的凹凸已被填平。对于雕刻件,圆润处理还需考虑浮雕与地子的过渡,雕刻线条的根部需清理干净,避免积粉或残留毛刺,确保手指滑过时无任何阻滞感。这种对细节的极致追求,使得玉器在静态展示与动态把玩中,都能保持最佳的物理状态和美学表现。
器型装饰部件的形态特征与打磨难点
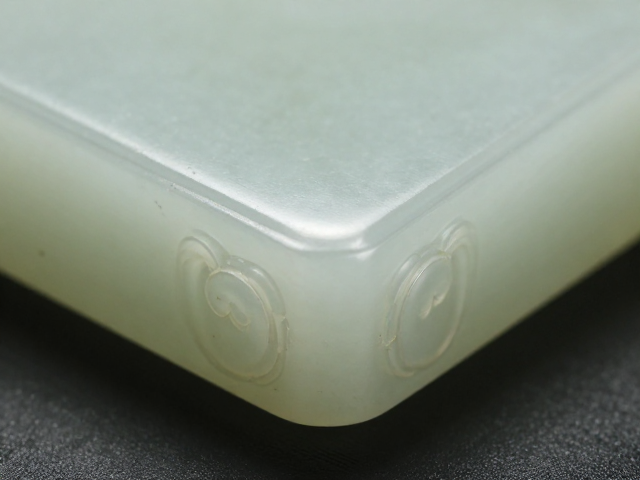
玉器上的装饰部件,如螭龙、云纹、回纹或连珠纹,其形态复杂多变,线条深浅不一,给打磨带来了显著的技术挑战。这些部件通常由多个细小的凸起、凹陷和尖角组成,传统的平面抛光难以深入缝隙,导致细节模糊或脏污残留。针对此类结构,工匠需根据纹饰的走向和深度,定制不同形状的磨头,如锥形、球形或片状磨头。在打磨过程中,需严格遵循“先深后浅、先内后外”的原则,先处理纹饰内部的底槽,确保线条清晰锐利,避免后续打磨时磨头碰撞纹饰边缘造成崩口。对于连珠纹等重复性几何图案,需保持每个珠粒的大小、圆度和间距的一致性,这要求工匠具备极高的空间判断能力和手稳度,任何微小的偏差都会在成品中显得突兀。
装饰部件与主体器身的连接处是应力集中的敏感区域,也是打磨过程中最容易出错的地方。这些连接点通常较为细小,若打磨力度过大,极易导致部件脱落或连接处变薄断裂。因此,在处理此类部位时,建议采用“点触式”打磨法,即用磨头轻轻触碰连接点,去除毛刺的同时保留足够的材料厚度以维持结构强度。同时,需注意装饰部件与主体器身的材质差异,若为双色玉或镶嵌工艺,不同硬度材质的磨损速率不同,需分别调整抛光时间和力度,避免硬质材料过度磨损或软质材料抛光不足。通过这种精细化操作,既能突出装饰部件的立体感和层次感,又能确保整体结构的稳固性,使玉器在艺术表现与物理性能上达到统一。
工具选择与研磨介质的科学搭配
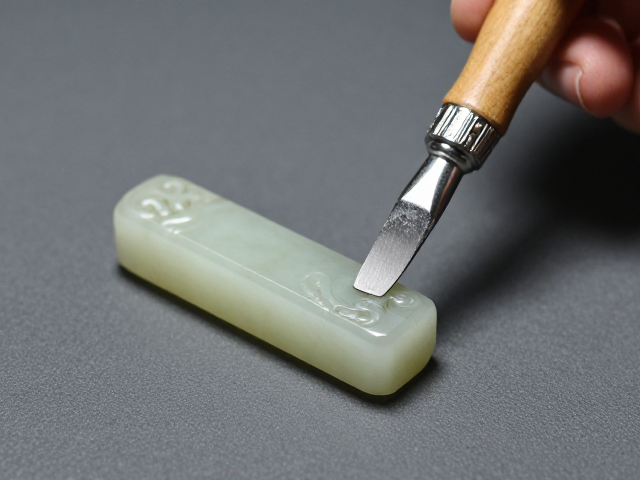
研磨介质的选择直接影响玉器表面的最终质感,不同的玉质硬度和表面状态需匹配相应的磨料与工具。对于高硬度的翡翠或玛瑙,通常选用金刚石磨盘或碳化硅磨条,其切削能力强,能快速去除粗加工痕迹,但需严格控制转速和压力,防止产生过深的划痕。对于硬度较低的和田玉或岫玉,则宜选用氧化铝或刚玉磨具,其切削力温和,不易造成材料流失,更适合表现玉石的温润质感。在抛光阶段,氧化铈因其良好的抛光效率和对玻璃光泽的出色表现,常被用于硬质玉种;而氧化铁或红粉则更适合软质玉种,能赋予其柔和的油脂光泽。此外,抛光介质中的润滑剂成分也需精心挑选,水性介质清洁度高,适用于精细抛光;油性介质润滑性好,适用于粗磨阶段,能有效减少摩擦热。
工具的形态与材质需根据玉器的具体部位灵活调整。硬质金属磨头适用于去除大面积瑕疵和修整大型棱角,但需配合低转速使用;软质橡胶磨头或毛刷则适用于曲面过渡和细节清理,能更好地贴合玉器表面,避免产生死角。对于雕刻件中的阴刻线,可使用细长的竹签或塑料棒包裹砂纸进行手工修整,这种方式灵活性强,能精准控制线条的深度和宽度。在抛光环节,牛皮轮适用于的高光处理,能产生镜面效果;而布轮则适用于中间阶段的去痕处理,能有效消除砂纸痕。值得注意的是,工具的使用频率和磨损情况会直接影响打磨效果,需定期检查磨具的平整度和锋利度,及时更换或修整,以确保每一道工序的稳定性和一致性,避免因工具老化导致的表面瑕疵。