气动打磨笔的核心原理与适用场景
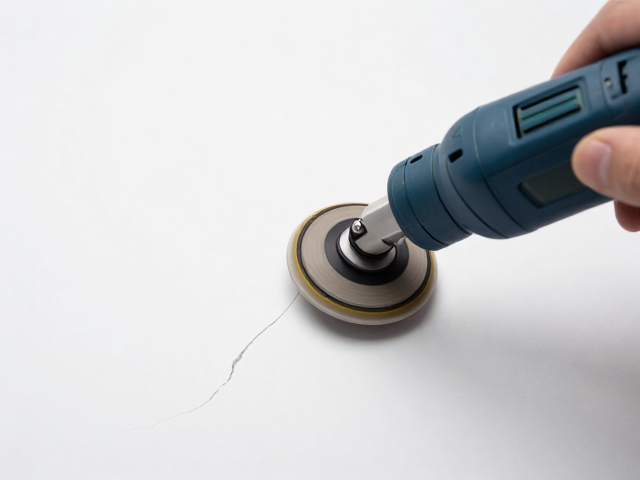
气动打磨笔通过压缩空气驱动内部微型转子,带动高速旋转的打磨头或抛光轮进行作业。这种工具利用空气动力提供稳定且均匀的转速,相较于电动工具,其震动更小、噪音更低,能够更精细地控制接触面的压力。在陶瓷釉面修补领域,这种特性使得工匠可以在不破坏周围完整釉层的前提下,对细微裂纹进行局部处理。它主要适用于修复因应力变化或意外碰撞导致的釉面细微发丝纹,或是修补后需要对填补材料进行精细化打磨平整的场景。
此类工具的操作空间相对狭窄,非常适合处理家居瓷砖、卫浴洁具或艺术陶瓷表面的局部瑕疵。当釉面出现肉眼可见但不愿整体更换的裂纹时,传统的手工打磨容易因力度不均造成二次损伤,而气动打磨笔通过气压缓冲,能保持打磨头的稳定贴合。这使得修补工作不再局限于大面积翻新,而是能够精准聚焦于裂纹处,通过不同目数的砂纸或抛光轮,逐步消除裂纹边缘的粗糙感,为后续的遮盖或密封处理提供完美的基底。
裂纹预处理与工具参数选择
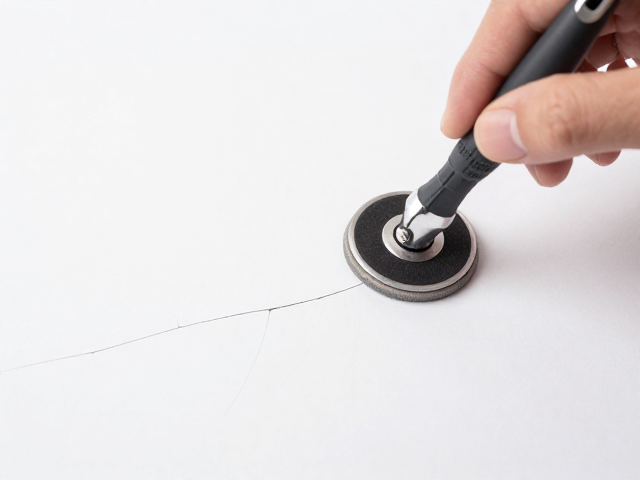
在正式使用气动打磨笔前,必须对修补区域进行严密的清洁与保护。使用无水酒精或专用清洁剂彻底去除裂纹及周边区域的油污、灰尘,确保表面干燥无杂质,这直接影响修补材料的附着力。若裂纹较深,需先使用专业的陶瓷修补胶或环氧树脂进行填充,待其完全固化后,才能开始打磨工序。此时,应根据裂纹的深浅和宽度选择合适的打磨头,初期处理建议使用粒度较粗(如400-800目)的砂轮或砂纸,快速去除凸起的修补材料;后续则需逐步切换至细粒度(1000目以上)的抛光轮,以消除划痕。
气压的控制是决定打磨效果的关键变量。过高的气压会导致打磨头转速过快,容易因摩擦生热导致修补材料熔化或釉面崩裂;过低的气压则无法提供足够的切削效率,延长作业时间且易造成打磨不均。通常建议将进气压力控制在0.3至0.5 MPa之间,并根据打磨头的直径和材质进行微调。操作时,保持打磨笔与工件表面呈15至30度的夹角,以点触或小幅移动的方式接触裂纹处,避免长时间定点打磨导致局部过热或过度磨损。
隐蔽处理技巧与平滑度控制
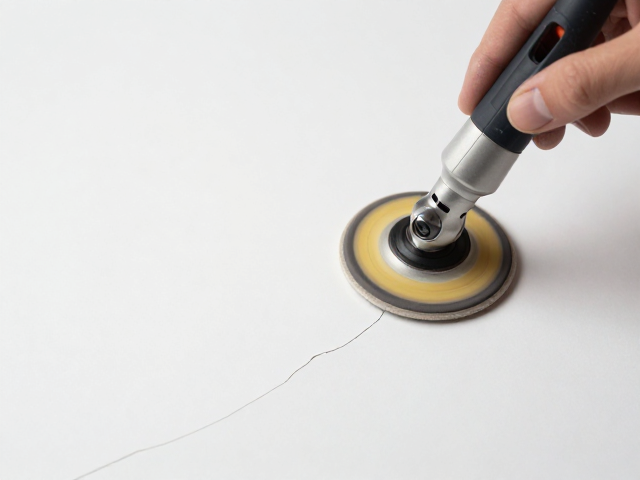
在处理釉面裂纹时,完全消除裂纹痕迹需要极高的技巧,核心在于“磨平”而非“挖除”。打磨过程中,需严格监控修补材料与原始釉面的高度差。当修补材料略高于釉面时,使用气动打磨笔进行平面打磨,直至修补区与周围釉面完全齐平。此阶段需频繁用手触摸检查平整度,或借助强光侧照观察反光是否连续。若发现凹陷,需重新填补材料并再次打磨;若发现凸起,则继续精细打磨,切忌急于求成导致周边釉面受损。
为了达到视觉上的隐蔽效果,打磨后的表面需要进行精细的抛光处理。更换高目数的抛光轮或羊毛轮,配合专用的陶瓷抛光膏,对打磨区域进行抛光。抛光过程中,气流应保持稳定,动作要轻柔均匀,使修补区域与原始釉面的光泽度趋于一致。对于哑光釉面,需特别注意抛光力度,避免形成亮斑,可通过使用细砂纸进行轻微的“消光”处理,使修补处的反光特性与周围环境融合,从而降低裂纹的视觉辨识度。
后期养护与效果验证
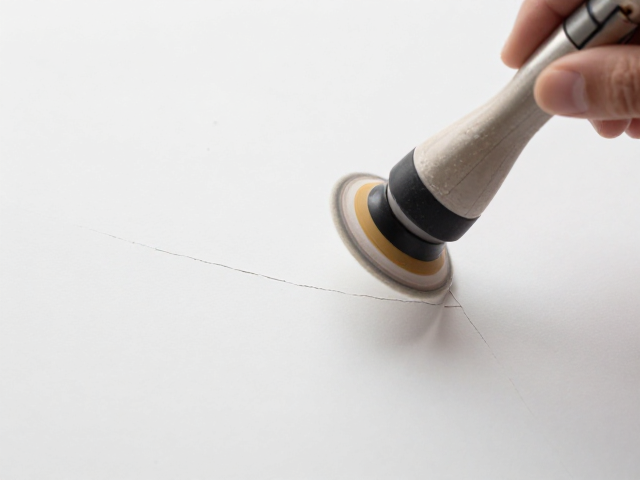
打磨抛光完成后,需立即清理残留的粉尘和抛光膏,使用软布蘸取少量中性清洁剂擦拭修补区域,确保表面洁净。随后,在自然光或强光手电筒侧照下,仔细检查修补效果。重点观察裂纹处是否有残留的黑线、色差或光泽差异。若发现细微瑕疵,需重新评估打磨深度,必要时进行局部微调。对于深度较大的裂纹,可能需要多次填补和打磨循环,直至裂纹完全闭合且表面平滑。
日常使用中,气动打磨笔需定期维护以保证性能。每次使用后,应排空储气罐积水,清洁打磨头连接处,防止粉尘堆积影响转子运转。定期检查气管接头是否漏气,打磨头磨损严重时需及时更换,以确保打磨精度。正确的维护和操作习惯,能延长工具使用寿命,同时在每次处理釉面裂纹时,都能提供稳定、可控的打磨效果,确保护理后的陶瓷制品既美观又耐用。