深浅刻制工艺对建筑陶瓷表面应力分布的影响机制
建筑陶瓷构件在进行深浅刻制加工时,材料内部的微观结构会经历复杂的物理变化,这种变化直接决定了成品的最终力学性能。刻制深度的控制并非简单的尺寸测量,而是需要精确计算陶瓷坯体与釉层在切削过程中的应力释放路径。当雕刻刀切入陶瓷表面超过釉层厚度进入坯体时,局部压强会急剧增加,若未对进刀速度和角度进行微调,极易在刻痕边缘形成微裂纹。这些肉眼难以立即察觉的微损,会在后续搬运或安装过程中因应力集中而扩展,导致构件崩角或断裂。因此,工艺的核心在于通过控制刻痕的深度梯度,使应力均匀分散,而非集中在单一接触点。
实际操作中,工匠通常采用分阶段刻制法来应对不同厚度的瓷砖或石材构件。对于厚度在8-10毫米的常规建筑陶瓷,建议将浅刻深度控制在0.5-1.0毫米之间,此深度主要作用于釉面装饰,对整体结构强度影响较小。若需进行深度超过3毫米的立体雕刻,则必须考虑构件背部的支撑结构,因为过深的切除会显著降低构件的抗弯强度。数据显示,当刻制深度超过构件厚度的20%时,其抗冲击能力通常会下降约15%-20%。基于这一物理特性,施工前必须对构件进行严密的硬度测试和完整性检查,确保每一处刻痕都在材料可承受的力学范围内,从而从源头上规避因加工不当引发的隐性损伤。
标准化操作流程中的防磕碰细节管理
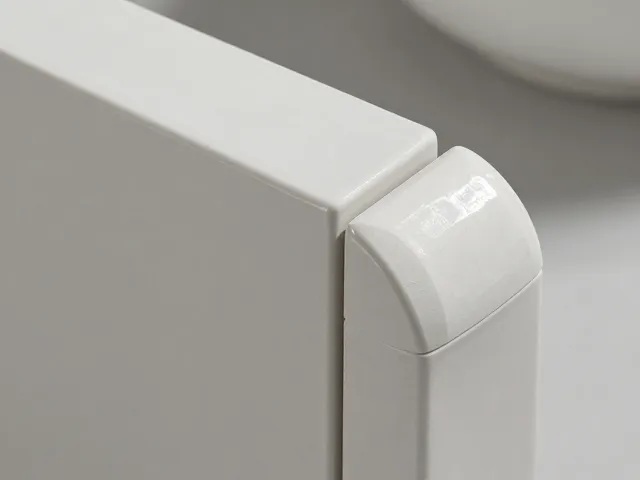
在建筑陶瓷构件的生产与加工现场,操作规范的执行程度直接影响着成品率。深浅刻制过程中,防滑与固定是避免意外磕碰的第一道防线。传统依靠人工手持固定的方式难以保证绝对的稳定性,尤其在处理大型异形构件时,轻微的震动都可能导致刻刀打滑,造成非预期性的深坑或崩边。现代工艺中,推荐使用真空吸附台或带有柔性硅胶垫的专用夹具进行固定,这种软性接触方式能有效缓冲机械震动,防止构件在加工过程中因位移产生摩擦损伤。同时,工作台面的平整度需定期校准,确保构件底部无异物垫高,避免受力不均导致的局部应力过大。
刻制工具的维护与选用也是防损关键的一环。不同硬度、不同刃口角度的刀具对陶瓷表面的作用方式截然不同。硬质合金刀具适合快速去除材料,但容易产生冲击性震动;而金刚石刀具则更为细腻,适合精细的深浅过渡处理。在实际作业中,应保持刀具刃口的绝对清洁与锋利,钝化的刀具需要更大的下压力才能切入材料,这种额外的压力极易导致构件表面出现粉碎性剥落。此外,加工环境的湿度控制也不容忽视,适当的湿度可以减少粉尘堆积,防止粉尘颗粒嵌入未封闭的刻痕中,影响后续处理效果,同时也能降低因粉尘导致的视线遮挡,避免因误判位置而造成的二次损伤。
成品流转与仓储中的物理防护策略
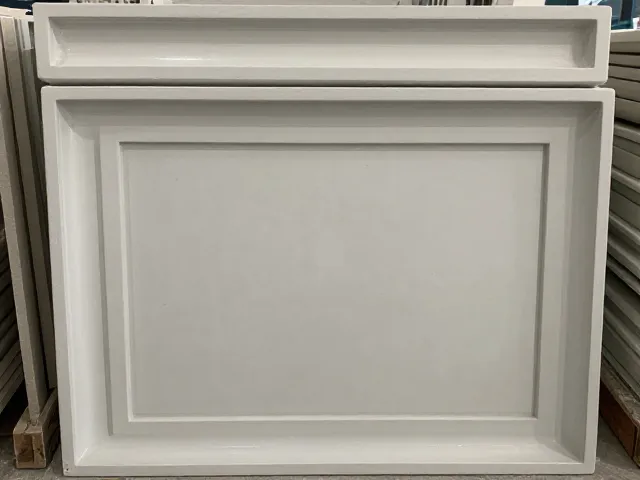
建筑陶瓷构件在完成深浅刻制后,其表面往往存在复杂的几何形态,传统的平面堆叠方式极易导致刻痕处相互挤压或摩擦。合理的包装与堆叠逻辑是保护工艺成果的关键。对于经过深度雕刻的构件,应采用硬质隔板进行层间隔离,隔板材质建议选择高密度聚乙烯或经过表面处理的木板,避免使用粗糙的纸箱直接接触刻痕区域。在装箱时,构件之间应保留至少2-3毫米的间隙,并使用气泡膜或专用泡沫条填充空隙,形成动态缓冲层。这种物理隔离措施能有效分散外部冲击力,防止运输过程中因车辆颠簸或装卸碰撞导致的边缘磕碰。
仓储环境的温湿度稳定性对陶瓷构件的长期保存具有重要影响。建筑陶瓷虽然具有较低的吸水率,但在长期高湿环境下,坯体内部的残余应力可能发生缓慢释放,导致细微裂纹的扩展。因此,仓储区域应保持通风干燥,相对湿度控制在50%-60%之间,温度波动不宜超过5摄氏度。在堆码存储时,严禁超过构件设计的最大堆码高度,过高的堆叠会导致底层构件承受持续的压力,特别是在经过深浅刻制后,构件局部的结构完整性已发生变化,过大的静载荷可能导致刻痕深处产生不可逆的结构性损伤。定期检查堆码稳定性,确保无倾斜、无挤压,是维持建筑陶瓷构件外观与结构完整性的必要措施。