识别残件缺陷:气孔与砂眼的形成机理
在金属加工与铸造领域,残件表面出现的气孔和砂眼并非简单的表面瑕疵,而是材料内部气体未能及时排出或杂质混入后留下的永久性痕迹。气孔通常表现为圆形或椭圆形的空洞,边缘较为光滑,多因熔炼过程中气体溶解度变化或浇注系统设计不当导致;砂眼则形态较为不规则,边缘粗糙,往往由型砂脱落或外来杂质卷入金属液造成。这两种缺陷若未经处理直接暴露,不仅严重影响工件的美观度,更会在受力分析中成为应力集中点,进而削弱整体结构的完整性。
准确识别缺陷类型是修复的前提。技术人员需要通过目视检查结合放大镜观察,判断气孔的深度、直径以及分布密度,同时确认砂眼周围是否有裂纹延伸。对于深孔和复杂形状的砂眼,常规打磨难以触及底部,若强行填补可能导致附着力不足,后期出现脱落或变色不均。因此,在修复前必须对残件进行彻底的清洁与去油处理,确保修补区域无氧化层、油污及松散颗粒,这是保证后续修复层与基体金属实现分子级结合的关键步骤。
专业补色修复术:从填补到无痕衔接
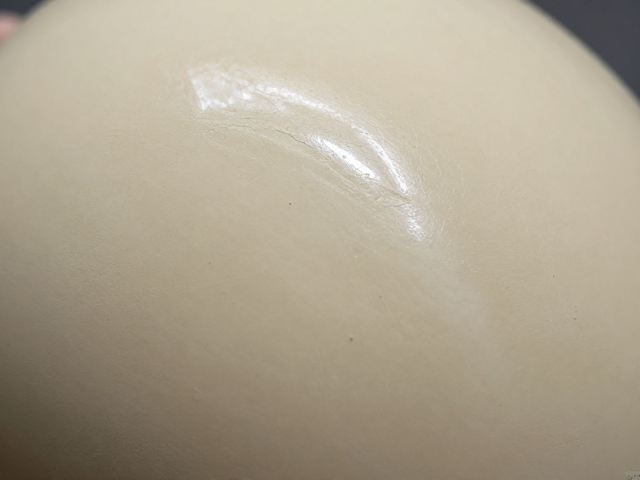
现代金属修复技术已不再局限于传统的焊接填充,而是采用高分子复合材料与金属粉末混合的特制修补剂进行精密作业。这种修补料具备优异的附着力、耐酸碱腐蚀及耐磨损特性,能在固化后形成类似金属本体的硬度。施工时,工匠会根据气孔或砂眼的深度,分层填入修补料,每层需经过严格的压实与打磨,确保内部无气泡残留。对于深色或特殊色泽的工件,需通过光谱分析或色卡比对,精确调配修补料的颜色参数,使其在自然光下的色相、明度和饱和度与周围基体高度一致。
色彩还原是修复过程中的核心难点,尤其是对于经过氧化处理或拥有拉丝、镜面等特殊表面处理的残件。单纯的颜色接近无法达到视觉上的完美融合,必须模拟原始表面的微观纹理。修复过程中会使用不同目数的砂纸从粗到细进行阶梯式打磨,逐步消除修补层与基体之间的台阶感。随后,通过抛光轮配合专用抛光膏,恢复表面的光泽度。这一过程要求极高的耐心与技巧,任何一道划痕或抛光不均都会导致光线反射路径改变,从而在视觉上形成明显的色差或光斑,破坏整体的协调性。
重现完美光泽:表面精修与质感还原
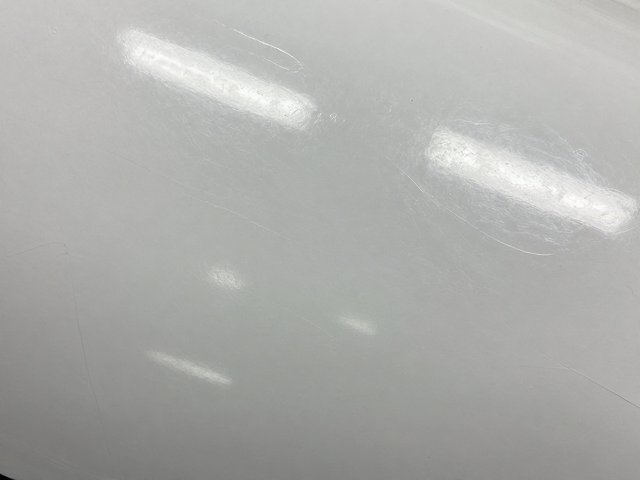
光泽度的重现不仅仅是颜色的匹配,更是表面微观结构的重建。在修补并打磨平整后,残件表面往往呈现出哑光或磨砂状态,与原本的光亮或拉丝质感形成鲜明对比。为了消除这种差异,需采用渐进式的抛光工艺。对于镜面效果的工件,需使用极细的研磨膏进行多次抛磨,直至表面完全消除细微划痕,像镜面一样反射周围景物。而对于拉丝表面,则需要使用专用的拉丝轮,严格遵循原始金属纹理的方向进行单向打磨,确保每一根丝纹的间距、粗细和亮度与周边区域保持绝对一致。
最终的质量检验需放在标准光源箱中进行,通过多角度观察,检查是否存在色差、橘皮纹或光泽不均现象。专业的修复标准要求修补区域与原始表面在视觉上无缝过渡,即使近距离触摸也难以察觉边界。这种高精度的修复技术不仅适用于高端工艺品的外观维护,也广泛应用于精密机械零部件的修复中,确保其在恢复美观的同时,不影响原有的物理性能。通过严密的工艺流程,残件得以摆脱瑕疵的困扰,重新展现出符合工业标准或艺术要求的完美状态。