化妆土配方与泥浆制备的核心逻辑
化妆土并非简单的表面涂层,而是经过精细配比的高岭土、石英与长石混合而成的泥浆体系,其核心在于调节坯体的收缩率与烧成后的色泽表现。在实际操作中,原料需经过严格筛选,通常使用80-120目筛网过滤,以去除杂质并确保泥浆细腻度,避免在施釉或装饰过程中产生颗粒感。基础配方中,高岭土提供塑性,石英作为骨架减少变形,而长石则有助于降低烧成温度并促进玻化。
泥浆的稠度控制是决定附着力的关键指标,通常使用粘度计测量,标准施工粘度多维持在18-22秒(使用福特杯4号)之间。过稀会导致流淌和厚度不均,过稠则容易开裂或剥落。制备时需将干粉原料缓慢加入水中,搅拌时间控制在15-30分钟,随后静置陈腐24小时以上,使水分充分渗透颗粒内部,消除气泡,从而提升泥浆的悬浮稳定性与结合强度。
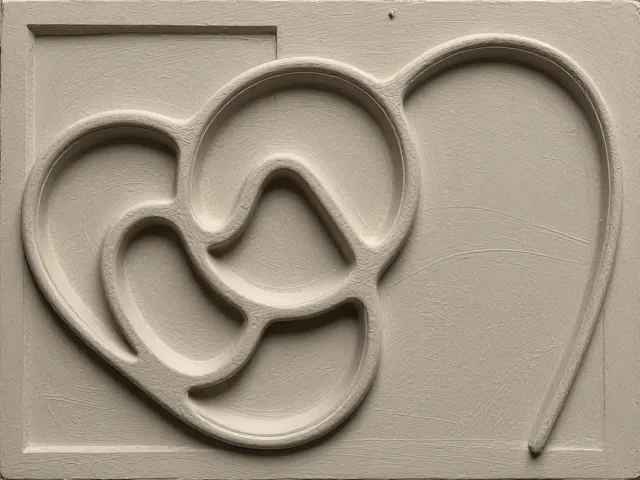
模具翻制工艺与石膏材料的选择
模具制作常选用40-50目的高强度建筑石膏粉,其吸水率与凝固时间直接影响复制品的精度。石膏与水的比例通常控制在1:0.6至1:0.7之间,搅拌时需单向快速搅动以引入适量空气,增强模具透气性,但需避免过度搅拌导致气泡过多。成型后需等待石膏完全硬化,通常需15-20分钟,随后小心脱模,确保母模表面无损伤。
脱模后的模具需经过严密的干燥处理,自然阴干需3-7天,确保内部水分完全蒸发。若干燥不彻底,在接触湿润泥浆时会产生蒸汽压力,导致模具爆裂或复制件表面出现气孔。干燥过程中需定期翻转模具,确保各部位受热均匀,避免因地基不平导致变形。完成干燥的模具表面需打磨光滑,去除毛刺,以提升最终陶塑作品的边缘清晰度。
泥浆注浆与模具结合的技法细节
注浆时,模具需保持干燥且温度适宜,室温控制在20-25℃有助于控制凝固速度。将制备好的化妆土泥浆缓慢注入模具腔体,注入量需超过预期壁厚,以排出空气。注浆过程中需轻敲模具壁,利用震动排出附着在模具内壁的气泡,这是防止作品出现砂眼和瑕疵的关键步骤。
注浆时间取决于模具的吸水性、泥浆浓度及环境温度。一般薄壁作品需15-30分钟,厚壁或复杂结构需1-2小时。观察模具外壁颜色变化,当模具表面由深色转为浅灰色,且触感微温时,表明内部泥浆已凝固至所需厚度。此时需迅速倒出多余泥浆,即“倒浆”步骤,倒浆口需朝下倾斜,避免泥浆回流污染已凝固层。
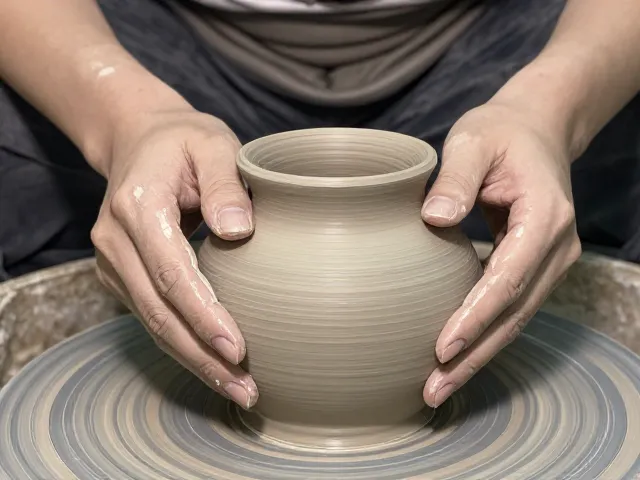
脱模时机与修坯处理的规范
脱模过早会导致作品变形,过晚则因收缩抱紧模具难以取出。最佳脱模时机为泥浆凝固后静置1-2小时,待坯体具备一定强度,表面微干但不失水分时进行。使用木质或橡胶刮板沿模具接缝处轻轻撬动,利用空气压力或细绳辅助脱模,严禁使用金属工具直接敲击,以免损伤模具或坯体表面。
脱模后的坯体需置于阴干环境中,避免阳光直射或强风直吹,以防干燥过快导致开裂。修坯阶段需使用专用修坯刀,去除注浆口、合模线产生的飞边。对于抽象陶塑特有的肌理表现,可在坯体半干状态下(皮革硬度阶段),使用海绵、麻布或刻针进行二次加工,增强表面的层次感与触觉反馈,这一阶段的水分控制需极为精准,通常需通过手感判断坯体的软硬程度。