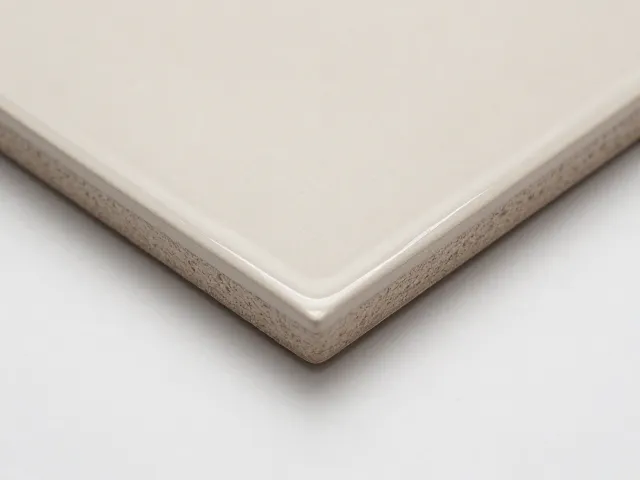
精准切割与边角预处理的基础逻辑
陶瓷砖在铺贴前的切割环节会直接决定后续修润的难度与最终呈现的精细度,使用高精度金刚石切片进行直线切割时,刀片与砖体接触的角度必须保持绝对垂直,任何微小的倾斜都会在边缘形成难以通过打磨消除的斜面瑕疵。切割完成后,砖体侧边通常存在肉眼可见的微小崩口或毛刺,这些缺陷在自然光下尤为明显,因此需要立即使用粗粒度砂纸或专用修边块对切割面进行初步修整,去除因刀片震动产生的微观裂纹和疏松颗粒,这一步骤能显著降低后续细磨的工作负荷,并为后续的镜面效果奠定平整的基底。
边角预处理的核心在于对“倒角”与“直边”两种常见工艺形态的差异化处理,对于需要拼接密缝的直边砖,重点在于消除切割痕迹并保持边缘锐度;而对于进行海棠角或45度倒角处理的砖体,则需重点关注倒角内侧的平整度,避免因打磨不均导致拼接后出现高低差。实际操作中,建议选用含水量适中的冷却水进行湿磨,这能有效带走切割产生的粉尘并降低摩擦高温,防止陶瓷釉面因热应力产生隐性裂纹,预处理阶段的细致程度直接决定了成品砖在视觉上的连贯性与触觉上的平滑感。
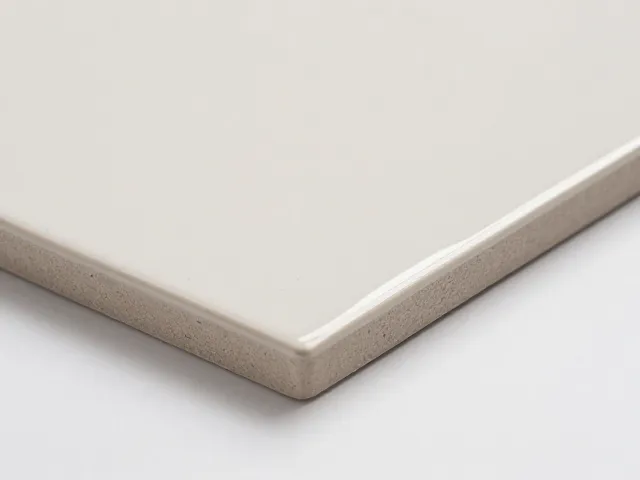
多阶段细磨工艺与工具选择策略
细磨收光并非单一动作,而是根据砖面硬度与瑕疵程度分阶段进行的系统性作业,第一阶段通常使用400-800目树脂磨块对切割边进行去痕处理,此阶段旨在消除粗磨留下的深划痕,磨块需保持匀速移动,避免在局部停留过久导致边缘塌陷或出现波浪纹。进入第二阶段,需更换1000-2000目的高目数磨块进行精细打磨,此时磨削屑变得细腻,砖面开始显现初步光泽,操作时需严格控制压力,利用磨块自身的重量与轻微的手部推力,使磨块与砖边形成均匀的贴合面,确保每一处细微凹凸都被平滑过渡。
阶段的光面处理依赖于更高目数的抛光膏或纳米级金刚石抛光垫,这一过程旨在提升砖边的反光率,使其与砖面釉层形成视觉上的统一,对于哑光砖或仿古砖,收光的目的并非追求镜面效果,而是通过极细的打磨消除边缘毛躁,保留材质的原始肌理感。在实际操作中,需特别注意不同釉面硬度对抛光效果的影响,高硬度釉面如玻化砖可承受较高转速的抛光,而低硬度釉面如部分陶质砖则需降低转速并增加润滑,防止因摩擦过热导致釉面发白或失光,工具的选择与参数设置必须严格遵循材料特性,不可一概而论。
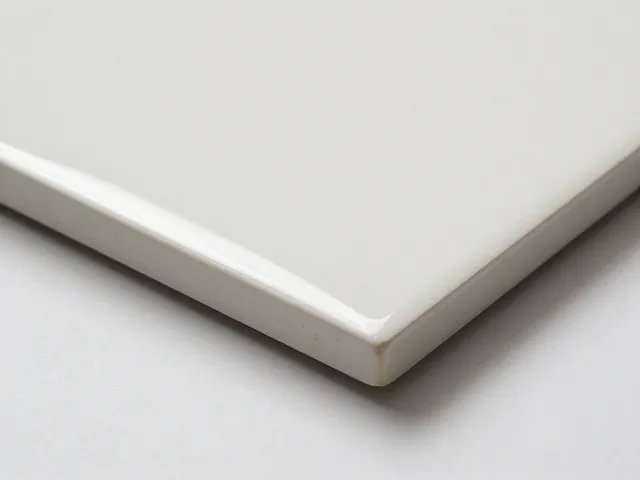
质感统一与整体视觉效果的掌控
修润与收光的最终目标是实现砖边与砖面的视觉融合,避免边缘因过度打磨而显得突兀或与整体空间格格不入,对于大规格瓷砖,边缘的直线度与平整度会直接影响铺贴后的整体气势,因此在收光过程中需频繁使用水平尺或直边靠尺检查边缘形态,确保无明显凹凸起伏。同时,光线下的反射一致性是检验收光质量的重要标准,在自然光或标准照明下观察砖边,应能看到连续且均匀的光带,若出现断光、暗斑或反光不均,则需重新对局部进行针对性补磨,直至达到视觉上的无缝衔接。
整体质感的提升还体现在对细节瑕疵的极致把控,包括角落处的打磨过渡、异形切割处的圆弧处理以及不同批次砖材之间的色差与光泽度协调,这些细节决定了成品空间的精致程度。在实际应用中,修润工艺需结合铺贴方式综合考量,例如密缝铺贴对边缘平整度要求极高,而留缝铺贴则需兼顾填缝剂与砖边的结合状态,确保在后续清洁与维护中不易积灰或脱落。通过严密的工序控制与精细的手工修整,陶瓷砖能够从单纯的建筑材料转化为具有装饰属性的空间元素,提升整体环境的品质感。